Wie man ein Bandsägeblatt auswählt: Eine ausführliche Erklärung zu Material, Blatttyp, Teilung und Einlaufzeit
Die Auswahl von Bandsägeblättern ist entscheidend für die Bearbeitungseffizienz und die Produktionskosten. Die richtigen Blätter verbessern nicht nur die Schnittqualität bei Edelstahl und schwer zerspanbaren Werkstoffen, sondern reduzieren dank längerer Standzeit auch Ausfallzeiten und optimieren das Kosten-Nutzen-Verhältnis. Dieser Artikel erklärt anhand von Expertenwissen alles Wissenswerte – von der grundlegenden Struktur von Bandsägeblättern über Auswahlkriterien bis hin zu speziellen Methoden zur Verlängerung der Blattstandzeit.
Inhaltsverzeichnis [versteckt]
- 1.Aufbau eines Bandsägeblatts und Bezeichnungen seiner Teile
- 2.Punkte, die vor der Auswahl eines Ersatz-Bandsägeblatts zu überprüfen sind.
- 2.1.Prüfen Sie das Material und die Form des zu schneidenden Materials.
- 2.2.Prüfen Sie die Spezifikationen (Länge, Breite und Dicke) der Ersatzsägeblätter, die mit der Bandsäge kompatibel sind.
- 3.Unterschiede bei den Klingenmaterialien | Wie man zwischen M42 und M51 wählt
- 4.Wie man die Teilung auswählt | Wichtig ist die Anzahl der Schneidkanten, die in den Materialquerschnitt eindringen.
- 5.Vergleichen Sie anhand der Kosten pro Schnitt, nicht anhand des Preises der Ersatzklingen.
- 6.Ursachen und Lösungen für vorzeitigen Klingenverschleiß
- 7.Die Einlaufzeit ist entscheidend für die Lebensdauer neuer Klingen.
- 8.Zusammenfassung
Aufbau eines Bandsägeblatts und Bezeichnungen seiner Teile
Bandsägeblätter sind nicht einfach nur Metallstreifen mit Verzahnung; sie werden auf der Grundlage fortschrittlicher metallurgischer Techniken und Konstruktionstheorien hergestellt.
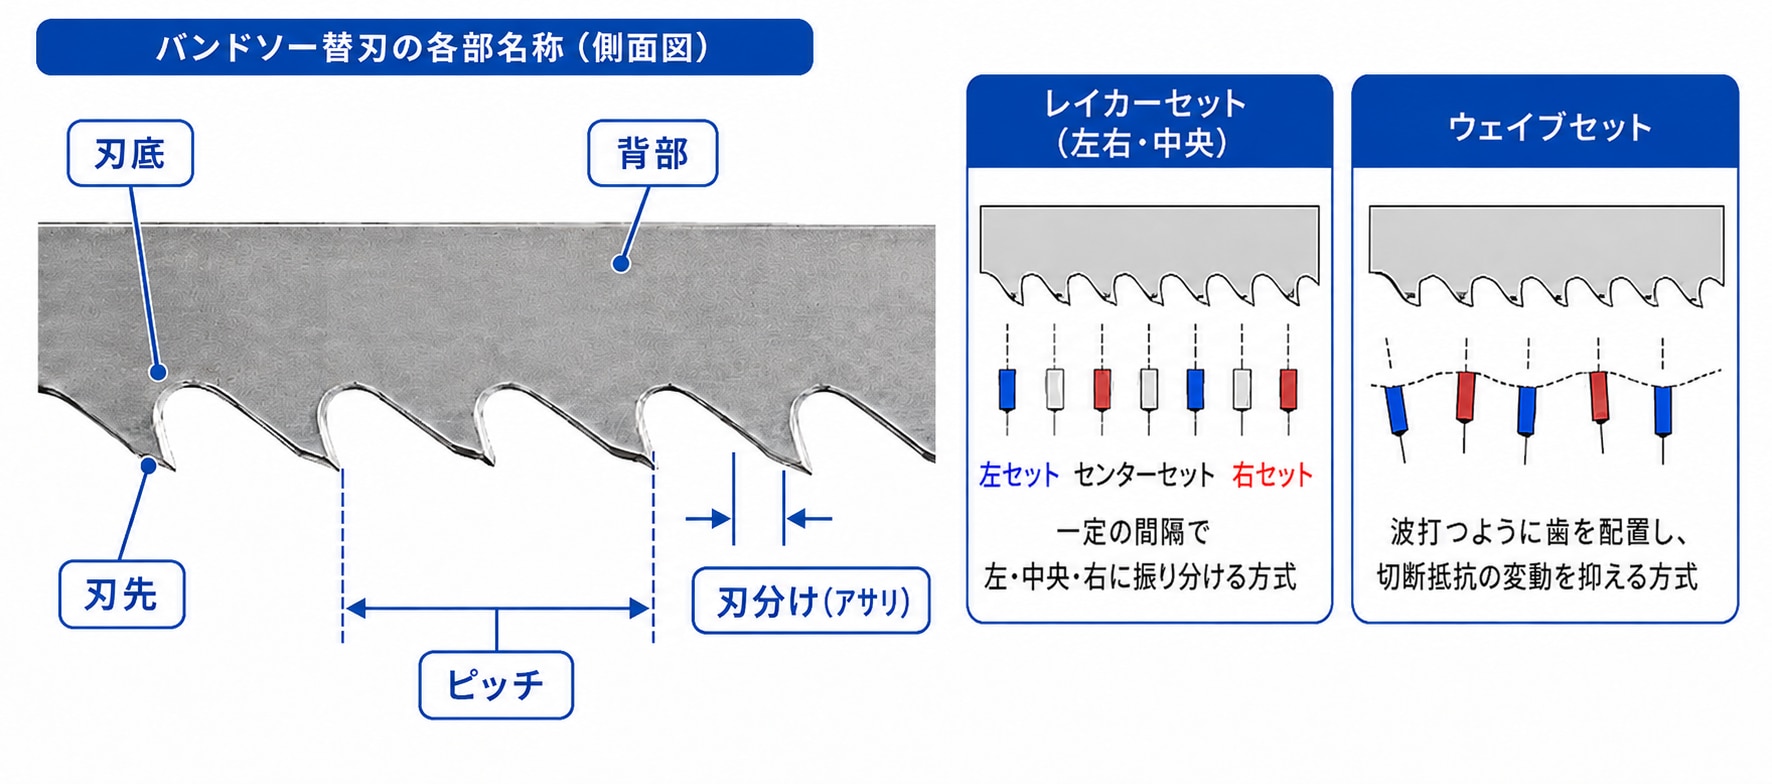
Die Anordnung der Blätter (Muscheln) umfasst die Rechenanordnung, bei der sie in regelmäßigen Abständen nach links, rechts und in die Mitte verteilt sind, und die Wellenanordnung, bei der sie in einem wellenartigen Muster angeordnet sind.
- Schneide: Der Teil, der das Material tatsächlich abträgt. Es werden hochharte Werkstoffe wie Schnellarbeitsstahl oder Hartmetall verwendet.
- Rückseite: Ein Stahlstreifen, der die Klinge stützt. Er muss über ausgezeichnete Flexibilität und Dauerfestigkeit verfügen, um der Zugkraft durch die hohe Rotationsgeschwindigkeit und der Druckkraft beim Schneiden standzuhalten.
- Klingenbasis: Die Vertiefung zwischen den Klingen. Sie spielt eine wichtige Rolle bei der vorübergehenden Aufnahme der beim Schneiden entstehenden Späne und deren Auswurf aus dem Schneidbereich.
- Teilung: Eine Zahl, die angibt, wie viele Zähne sich auf einem Zoll (25,4 mm) befinden.
- Klingenteilung: Ein Verfahren, bei dem die Klingen nach links und rechts geneigt werden, sodass die Schnittbreite größer als die Klingendicke ist. Dadurch wird verhindert, dass sich die Klinge im Material verhakt und blockiert.
Punkte, die vor der Auswahl eines Ersatz-Bandsägeblatts zu überprüfen sind.
Um das optimale Bandsägeblatt auszuwählen, müssen die Spezifikationen des Werkstücks und der einzusetzenden Maschine im Vorfeld genau festgelegt werden. Durch die Standardisierung des Auswahlprozesses lassen sich Nacharbeiten und Fehlbestellungen vermeiden und eine gleichbleibende Bearbeitungsqualität sicherstellen.
Prüfen Sie das Material und die Form des zu schneidenden Materials.
Als Erstes sollten die Eigenschaften des zu bearbeitenden Materials (Werkstücks) überprüft werden.
Material:Das erforderliche Klingenmaterial und die Schnittgeschwindigkeit variieren stark je nach Material.
(Beispiele) Kohlenstoffstahl (SS-Werkstoff, S-C-Werkstoff), Edelstahl (SUS304, SUS316 usw.), Aluminiumlegierung, Messing, Titan, Nickelbasislegierung (Inconel usw.)
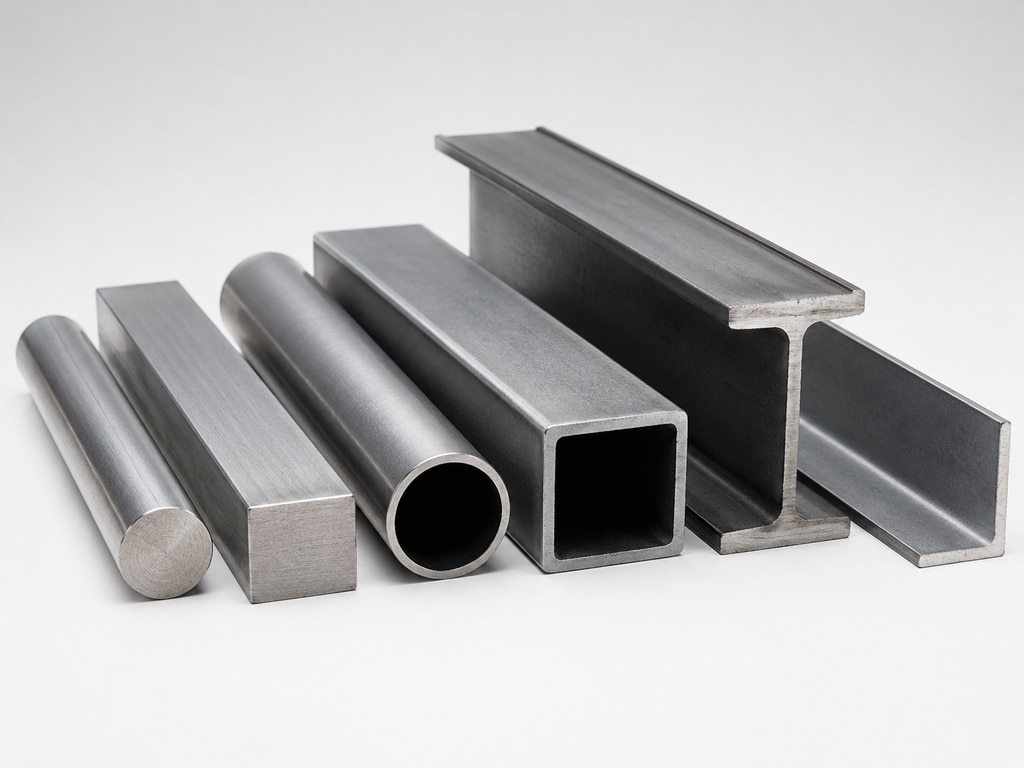
Form:Da die Kontaktlänge zwischen Sägeblatt und Massivholz beim Schneiden variiert, ist es notwendig, für jeden Schnitt die passende Sägeblattform und -anordnung auszuwählen.
(Beispiele) Massivholz wie Rundstäbe und Kanthölzer, Hohlrohre, Vierkantrohre, H-Träger, Winkel
Prüfen Sie die Spezifikationen (Länge, Breite und Dicke) der Ersatzsägeblätter, die zu Ihrer Bandsäge passen.
Die Abmessungen (Länge, Breite und Dicke) der anbringbaren Sägeblätter hängen vom Modell Ihrer Bandsäge ab. Bitte prüfen Sie die Bedienungsanleitung oder die Kompatibilitätstabelle des Herstellers Ihrer spezifischen Bandsäge (z. B. tragbare Bandsäge, Akku-Bandsäge oder mittelgroße/große Bandsäge), um die genauen Maße zu ermitteln.
Bei falscher Breite kann das Sägeblatt von der Scheibe springen oder einen ungleichmäßigen Schnitt verursachen. Bei falscher Dicke lässt sich die Spannung nicht richtig aufbringen, wodurch das Risiko eines Sägeblattbruchs steigt. Insbesondere beim Einbau kompatibler Teile verschiedener Hersteller ist auf den Unterschied zwischen Millimeter- und Zollangaben für Standardmaße zu achten.
Unterschiede bei den Klingenmaterialien | Wie man zwischen M42 und M51 wählt
Die Lebensdauer und Schnittleistung eines Bandsägeblatts hängen von der Wahl des Sägeblattmaterials ab. Gängig ist derzeit eine Bimetallkonstruktion mit Schnellarbeitsstahl an der Schneide und Federstahl auf der Rückseite, die mittels Elektronenstrahlschweißen oder eines ähnlichen Verfahrens verbunden werden. Durch die Verwendung von Schnellarbeitsstahl unterschiedlicher Güte an der Schneide oder sogar von Hartmetallblättern höherer Güte lässt sich das Preis-Leistungs-Verhältnis verbessern.
Fälle, in denen der M42 geeignet ist
M42 (Kobalt-Schnellarbeitsstahl) ist ein äußerst vielseitiger Schneidwerkstoff mit einem Kobaltgehalt von ca. 8 %. Er vereint hervorragende Verschleißfestigkeit mit moderater Zähigkeit (Duktilität) und eignet sich zum Schneiden einer breiten Materialpalette, von Kohlenstoffstahl und Werkzeugstahl bis hin zu gängigem Edelstahl und Nichteisenmetallen. Er bietet ein optimales Verhältnis von Vielseitigkeit und Wirtschaftlichkeit, insbesondere beim Schneiden von Baustahl unter intermittierender Belastung oder wenn häufige Rüstvorgänge erforderlich sind und verschiedene Werkstoffe mit einem einzigen Sägeblatt bearbeitet werden müssen.
Fälle, in denen der M51 geeignet ist
M51 (hochkobalthaltiger Schnellarbeitsstahl) und ähnliche Werkstoffe sind hochwertige Trennscheiben, die mit Legierungselementen wie Wolfram verstärkt sind. Sie zeichnen sich durch eine höhere Rotglühhärte (Beständigkeit gegen Schnitthitze) und Verschleißfestigkeit als M42 aus. Daher eignen sie sich ideal für Anwendungen, die ein schnelles und effizientes kontinuierliches Schneiden von schwer zerspanbaren Werkstoffen erfordern, die leicht Wärme erzeugen, wie z. B. hochlegierter Stahl, dickwandiger Edelstahl und ausscheidungshärtende Legierungen. Obwohl die Anschaffungskosten höher sind als bei M42, ist unter geeigneten Bedingungen mit einer längeren Standzeit zu rechnen.
Wir finden die perfekten Bandsägeblätter für Ihr Unternehmen! Das Ausfüllen des Katalog-Downloadformulars dauert etwa 1 Minute.
Wie man die richtige Steigung auswählt | Wichtig ist die Anzahl der Schneidkanten, die in den Materialquerschnitt eindringen.
Die Wahl der Zahnteilung (Zähne pro Zoll) ist für die Schnittleistung und die Vermeidung von Ausbrüchen an Bandsägeblättern mindestens genauso wichtig wie die Materialwahl, wenn nicht sogar wichtiger. Grundsätzlich gilt: „Sorgen Sie stets dafür, dass die optimale Anzahl an Zähnen im Eingriff mit dem Werkstückquerschnitt ist.“ Sind zu wenige Zähne im Eingriff, ist die Belastung jedes einzelnen Zahns zu hoch, was zu Ausbrüchen führt. Sind hingegen zu viele Zähne vorhanden, verstopfen Späne die Zahnlücke, erzeugen Reibungswärme und verursachen vorzeitigen Verschleiß der Sägeblattspitze sowie unregelmäßige Schnitte.
Auswahl der Neigung für Massivholz
Beim Schneiden von Massivholz wie Rundstäben oder Kanthölzern wählen Sie die Steigung entsprechend der Schnittlänge (Durchmesser oder Breite des Materials).
Dickflüssige Materialien: Es entstehen große Mengen an Spänen, daher ist ein Sägeblatt mit großer Basis und grober Teilung (kleiner Zahlenwert) erforderlich.
Dünne Materialien: Da am Fuß des Sägeblatts ausreichend Platz vorhanden ist, verwenden Sie ein Sägeblatt mit feiner Teilung (höherer Zahlenwert).
In den letzten Jahren hat sich die „variable Steigung“ (ungleichmäßige Steigung), bei der verschiedene Steigungen kombiniert werden, als Standard etabliert. Dadurch werden Resonanzen (Rattern) beim Schneiden unterdrückt, was sowohl einen gleichmäßigen Schnitt als auch einen leisen Betrieb ermöglicht. Beispielsweise wäre eine gängige Auswahlrichtlinie für einen 100 mm durchmessenden massiven Kohlenstoffstahlblock eine „3/4 variable Steigung“ und für einen Block mit etwa 50 mm Durchmesser eine „4/6 variable Steigung“.
Steigungswahl für Rohre und Baustahl
Im Gegensatz zu massiven Werkstoffen erfordern Strukturmaterialien wie Rohre und H-Träger beim Schneiden, dass das Sägeblatt wiederholt dünne und hohle Bereiche durchdringt. Ist die Teilung zu grob, verringert sich die Anzahl der Zähne, die mit dem Material in Kontakt stehen, und die Belastung konzentriert sich auf wenige Zähne. Dadurch verhakt sich die Schneide stark an der Materialkante, was zu Ausrissen führt, bei denen die Schneide wiederholt absplittert.
Das wichtigste Auswahlkriterium für Hohlrohre ist die Wandstärke. Bei dünnwandigen Rohren mit einer Wandstärke von 2 mm oder weniger werden in der Regel sehr feine Steigungen wie „10/14“ oder „14/18“ verwendet, um sicherzustellen, dass stets mindestens zwei bis drei Schaufeln im Eingriff mit der Rohrwand sind. Mit zunehmender Wandstärke wird die Steigung gröber, beispielsweise „8/12“, „6/10“ und „5/8“. Selbst bei großem Außendurchmesser trägt die Wahl einer feinen Steigung bei dünnwandigen Rohren dazu bei, Schaufelbruch zu vermeiden.
Vergleichen Sie die Kosten pro Schnitt, nicht den Preis für Ersatzklingen.
Der Vergleich von Produkten allein anhand des Kaufpreises einzelner Ersatzsägeblätter kann die Rentabilität eines Betriebs beeinträchtigen. Entscheidend sind die Gesamtkosten pro Schnitt. Preiswerte, universell einsetzbare Ersatzsägeblätter reduzieren zwar die Anschaffungskosten, verschleißen aber schnell und müssen daher häufiger ausgetauscht werden. Berücksichtigt man die Kosten für Stillstandszeiten durch Rüstzeiten, Nacharbeiten aufgrund ungleichmäßiger Schnitte durch verschlissene Sägeblätter sowie den Zeit- und Arbeitsaufwand für die Nachbearbeitung (z. B. Stirnflächenschleifen), so senken langlebigere, qualitativ hochwertigere Sägeblätter – trotz höherer Anschaffungskosten – die Gesamtkosten.
Betrachten wir beispielsweise folgenden Vergleich:
- Ersatzklinge A: 20.000 Yen, Lebensdauer 500 Schnitte20.000 Yen ÷ 500 Schnitte = 40 Yen pro Schnitt
- Ersatzklinge B: 26.000 Yen, Lebensdauer 1.000 Schnitte26.000 Yen ÷ 1.000 Schnitte = 26 Yen pro Schnitt
Auch wenn ein Ersatzmesser B auf den ersten Blick teuer erscheinen mag, können die Kosten pro Schnitt um etwa 35 % gesenkt werden, wenn sich seine Lebensdauer verdoppelt.
Für einen genaueren Kostenvergleich ist es wichtig, neben dem Preis der Ersatzklingen auch die folgenden Punkte zu berücksichtigen:
- Zeitaufwand für den Klingenwechsel
- Ausfallzeit aufgrund von Maschinenabschaltung
- Lohnkosten für Arbeitnehmer
- Bearbeitungszeit (Verarbeitungseffizienz)
- Fehler und Nacharbeitskosten aufgrund verringerter Schnittgenauigkeit
Die Auswahl von Ersatzklingen auf Basis der Gesamtkosten pro Schnitt und nicht nur des Kaufpreises führt zu geringeren Verarbeitungskosten und verbesserter Produktivität.
Ursachen und Lösungen für vorzeitigen Klingenverschleiß
Probleme wie „Die Klinge verliert schnell an Schärfe, selbst nach dem Austausch“ oder „Die Klingenspitze bricht ab“ sind in der Praxis keine Seltenheit. Dafür gibt es Gründe, und durch geeignete Maßnahmen lässt sich die Lebensdauer der Klinge verlängern.
Phänomen | Ursache | Gegenmaßnahme |
Die Klingenspitze splittert ab, oder die Klinge fällt nacheinander heraus. | Die Steigung ist zu grob, die Vorschubgeschwindigkeit zu hoch und das Material ist nicht richtig fixiert. | Wechseln Sie zu einer feineren Steigung, verringern Sie die Vorschubgeschwindigkeit und überprüfen Sie den sicheren Halt des Schraubstocks und des Materials. |
Die Klinge nutzt sich schnell ab. | Die Schnittgeschwindigkeit ist zu hoch, der Vorschub zu niedrig und die Schneide reibt an der Materialoberfläche, oder es ist nicht genügend Kühlschmierstoff vorhanden. | Passen Sie die Umfangsgeschwindigkeit und den Vorschub dem Material an und überprüfen Sie die Zufuhrmenge und Konzentration des Kühlschmierstoffs. |
Späne bleiben am unteren Ende der Klinge hängen. | Die Harzmenge ist zu fein, oder die Spanabfuhrbürste ist abgenutzt oder schlecht eingestellt. | Wechseln Sie zu einer gröberen Steigung und justieren oder ersetzen Sie die Spanabfuhrbürste. |
Die Schnittfläche ist gekrümmt oder schräg geschnitten. | Verschleiß der Klinge, zu hohe Vorschubgeschwindigkeit, unzureichende Klingenspannung, Verschleiß der Führung oder falsche Einstellung. | Tauschen Sie das Messer aus und überprüfen Sie den Vorschub, die Messerspannung und den Zustand der Führung. |
Die Klinge reißt oder bricht im Schaft. | Die Klingenspannung ist zu hoch, das Rad, die hintere Führung und die Seitenführungen sind nicht richtig eingestellt. | Stellen Sie die Klingenspannung auf das richtige Niveau ein und überprüfen Sie den Verschleiß und die Position des Rades und jeder Führung. |
Auf der Rückseite der Klinge sind Grate und Kratzer zu erkennen. | Die Rückseite des Sägeblatts berührt den Radflansch, und die hintere Führung ist verschlissen. | Stellen Sie die Radposition und die hintere Führung ein und ersetzen Sie verschlissene Teile. |
Die Einlaufzeit ist entscheidend für die Lebensdauer neuer Klingen.
Um die Lebensdauer von Bandsägeblättern zu maximieren, ist das sogenannte „Einlaufen“ eine effektive Methode.
Das Einlaufen ist ein Prozess, bei dem an den extrem scharfen Kanten gleichmäßig ein „winziger Radius (Rundung)“ gebildet wird, wodurch die Festigkeit der Klingenspitze erhöht wird.
■ Einbruchsprozedur
- Stellen Sie die Umfangsgeschwindigkeit des Sägeblatts auf 70 % des Normalwerts und die Vorschubgeschwindigkeit (Schnittdruck) auf 50 % des Normalwerts ein.
- Beim Schneiden von Massivholz sollte ein Einlauf mit einer Schnittfläche von etwa 300-500 cm² als Richtwert durchgeführt werden; bei Rohren und Baustahl 15 Minuten; und bei Hartmetallblättern eine Schnittfläche von etwa 1500-2000 cm² als Richtwert.
- Achten Sie beim Schneiden auf ungewöhnliche Geräusche oder Vibrationen (Rattern) und kehren Sie schrittweise in mehreren Schritten zu normalen Schneidbedingungen zurück.
Zusammenfassung
Die Auswahl der richtigen Ersatzsägeblätter für Bandsägen ist entscheidend, um die Fabrikkosten zu senken und eine gleichbleibende Schnittqualität zu gewährleisten.
Es reicht nicht aus, die Sägeblattgröße (Länge, Breite und Dicke) einfach an die Maschine anzupassen. Material und Form des Werkstücks, das optimale Sägeblattmaterial (M42/M51/Hartmetall) und die passende Teilung entsprechend Wandstärke und Durchmesser sind unerlässlich, um Probleme zu vermeiden. Nach der Installation ermöglichen die korrekten Schnittbedingungen, eine adäquate Kühlmittelzufuhr und vor allem eine Einlaufzeit für neue Sägeblätter, deren volles Potenzial auszuschöpfen.
Neben dem unmittelbaren Kaufpreis sollten Sie Ersatzklingen auswählen, die die „Kosten pro Schnitt“ minimieren, indem sie deren Lebensdauer verlängern und Rüstzeiten reduzieren, um so ein stabiles Produktionssystem zu erreichen.
Bei Fragen wie „Ich möchte, dass Sie die passende Ersatzklinge auswählen“ oder „Ich möchte ein Angebot“ können Sie sich jederzeit gerne an uns wenden.
Die Produktseite für Bandsägen finden Sie hier.