วิธีการเลือกใบเลื่อยสายพาน: คำอธิบายอย่างละเอียดเกี่ยวกับวัสดุ ประเภทใบเลื่อย ระยะห่างของฟัน และระยะเวลาการใช้งานเพื่อปรับใบเลื่อยให้เข้าที่
การเลือกใบเลื่อยสายพานเป็นปัจจัยสำคัญในการกำหนดประสิทธิภาพการทำงานและต้นทุนการผลิต การเลือกใบเลื่อยที่เหมาะสมไม่เพียงแต่ช่วยปรับปรุงคุณภาพการตัดเหล็กกล้าไร้สนิมและวัสดุที่ตัดยากเท่านั้น แต่ยังช่วยลดเวลาหยุดทำงานเนื่องจากอายุการใช้งานของใบเลื่อยที่ยาวนานขึ้น และเพิ่มประสิทธิภาพด้านต้นทุนให้สูงสุด บทความนี้จะอธิบายทุกอย่างตั้งแต่โครงสร้างพื้นฐานของใบเลื่อยสายพานไปจนถึงเกณฑ์การเลือกและวิธีการเฉพาะสำหรับการยืดอายุการใช้งานของใบเลื่อย โดยอิงจากความรู้ของผู้เชี่ยวชาญ
สารบัญ [ซ่อน]
- 1.โครงสร้างของใบเลื่อยสายพานและชื่อส่วนประกอบต่างๆ
- 2.สิ่งที่ควรตรวจสอบก่อนเลือกใบเลื่อยสายพานสำรอง
- 2.1.ตรวจสอบวัสดุและรูปทรงของวัสดุที่จะตัด
- 2.2.ตรวจสอบคุณสมบัติ (ความยาว ความกว้าง และความหนา) ของใบเลื่อยสำรองที่เข้ากันได้กับเลื่อยสายพาน
- 3.ความแตกต่างของวัสดุที่ใช้ทำใบมีด | วิธีเลือกใช้ระหว่าง M42 และ M51
- 4.วิธีการเลือกระยะห่างของคมตัด | จำนวนคมตัดที่แทรกเข้าไปในหน้าตัดของวัสดุนั้นมีความสำคัญ
- 5.เปรียบเทียบโดยพิจารณาจากต้นทุนต่อการตัดแต่ละครั้ง ไม่ใช่ราคาของใบมีดสำรอง
- 6.สาเหตุและวิธีแก้ไขการสึกหรอของใบมีดก่อนกำหนด
- 7.ช่วงเวลาการใช้งานครั้งแรกมีความสำคัญอย่างยิ่งต่ออายุการใช้งานของใบมีดใหม่
- 8.สรุป
โครงสร้างของใบเลื่อยสายพานและชื่อส่วนประกอบต่างๆ
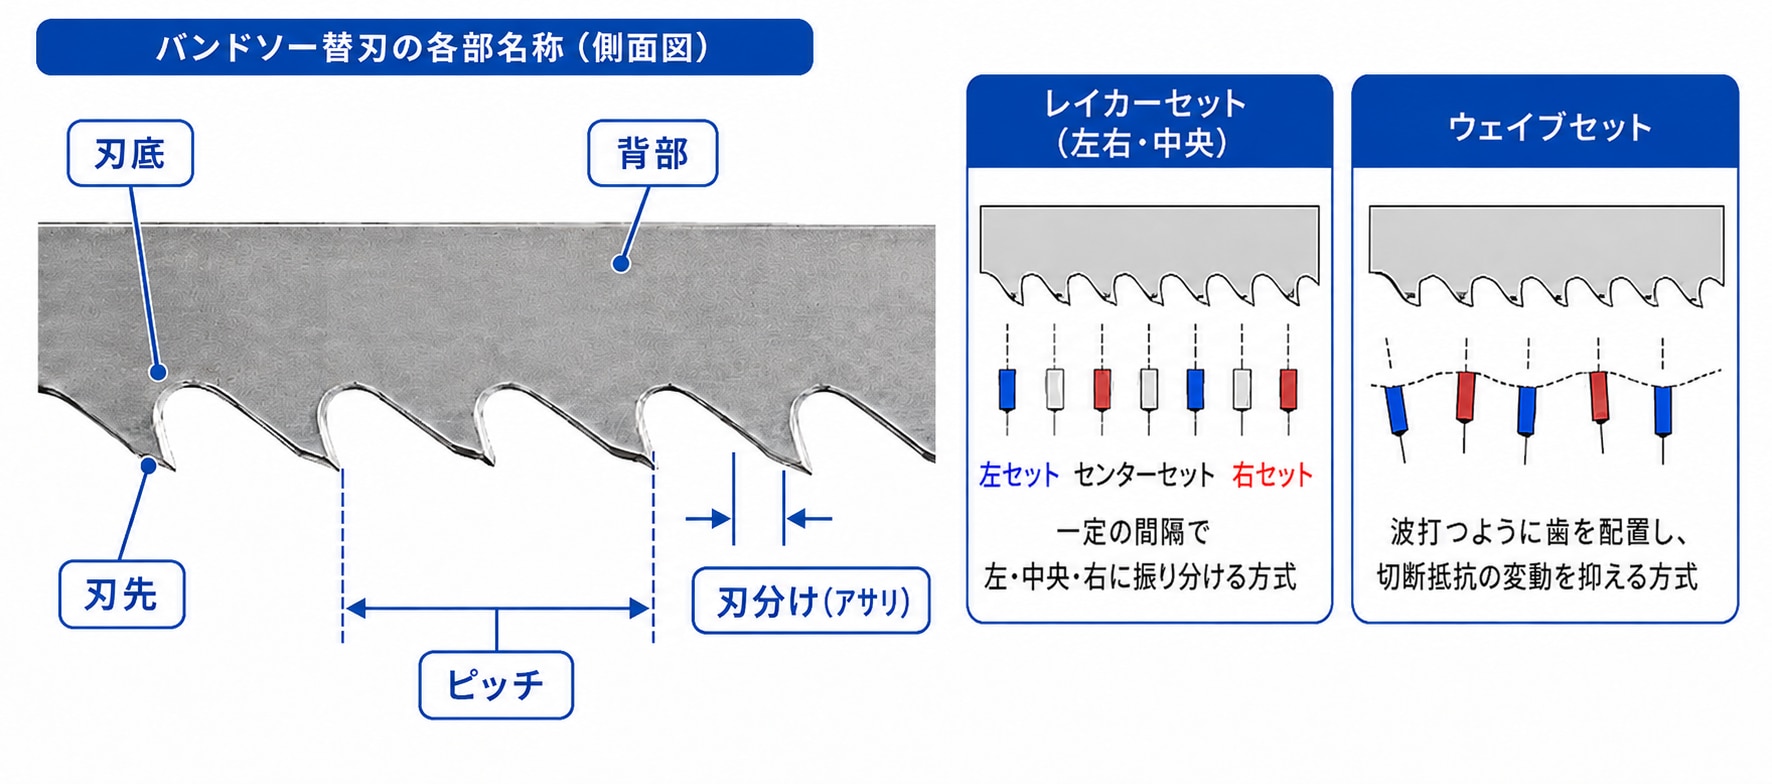
ใบเลื่อยสายพานไม่ได้เป็นเพียงแถบโลหะที่มีรอยหยักเท่านั้น แต่ผลิตขึ้นโดยใช้เทคนิคทางโลหะวิทยาขั้นสูงและทฤษฎีการออกแบบ
การจัดเรียงใบเลื่อย (ก้ามปู) มีสองแบบ คือ แบบซี่หวี ซึ่งจัดเรียงไปทางซ้าย ขวา และตรงกลางในระยะห่างที่สม่ำเสมอ และแบบคลื่น ซึ่งจัดเรียงเป็นลวดลายคล้ายคลื่น
- คมตัด: ส่วนที่ใช้ตัดวัสดุจริง ๆ โดยทั่วไปจะใช้วัสดุที่มีความแข็งสูง เช่น เหล็กกล้าความเร็วสูงหรือคาร์ไบด์ซีเมนต์
- ด้านหลัง: แถบเหล็กที่รองรับใบมีด ต้องมีความยืดหยุ่นและความแข็งแรงทนทานต่อความล้าสูง เพื่อต้านทานแรงดึงจากการหมุนด้วยความเร็วสูงและแรงกดขณะตัด
- ฐานใบมีด: บริเวณที่เว้าเข้าไประหว่างใบมีด มีบทบาทสำคัญในการกักเก็บเศษวัสดุที่เกิดขึ้นระหว่างการตัดชั่วคราว และช่วยผลักเศษวัสดุเหล่านั้นออกจากบริเวณที่ทำการตัด
- ระยะห่างระหว่างฟัน: ตัวเลขที่ระบุจำนวนฟันในหนึ่งนิ้ว (25.4 มม.)
- การเอียงใบมีด: กระบวนการที่เอียงใบมีดไปทางซ้ายและขวา เพื่อให้ความกว้างในการตัดกว้างกว่าความหนาของใบมีด วิธีนี้จะช่วยป้องกันไม่ให้ใบมีดติดอยู่ในวัสดุและหยุดนิ่ง
สิ่งที่ควรตรวจสอบก่อนเลือกซื้อใบเลื่อยสายพานสำรอง
ในการเลือกใบเลื่อยสายพานที่เหมาะสมที่สุด จำเป็นต้องจัดเตรียมข้อมูลจำเพาะของชิ้นงานและเครื่องจักรที่จะใช้ล่วงหน้าอย่างถูกต้อง การกำหนดมาตรฐานในกระบวนการเลือกจะช่วยป้องกันการทำงานซ้ำและการสั่งซื้อผิดพลาด และรับประกันคุณภาพการประมวลผลที่คงที่
ตรวจสอบวัสดุและรูปทรงของวัสดุที่จะตัด
สิ่งแรกที่ต้องตรวจสอบคือคุณสมบัติของวัสดุที่จะตัด (ชิ้นงาน)
วัสดุ:วัสดุของใบมีดและความเร็วในการตัดที่ต้องการจะแตกต่างกันไปอย่างมาก ขึ้นอยู่กับวัสดุที่ใช้
(ตัวอย่าง) เหล็กกล้าคาร์บอน (วัสดุ SS, วัสดุ S-C), เหล็กกล้าไร้สนิม (SUS304, SUS316 เป็นต้น), โลหะผสมอลูมิเนียม, ทองเหลือง, ไทเทเนียม, โลหะผสมนิกเกล (อินโคเนล เป็นต้น)
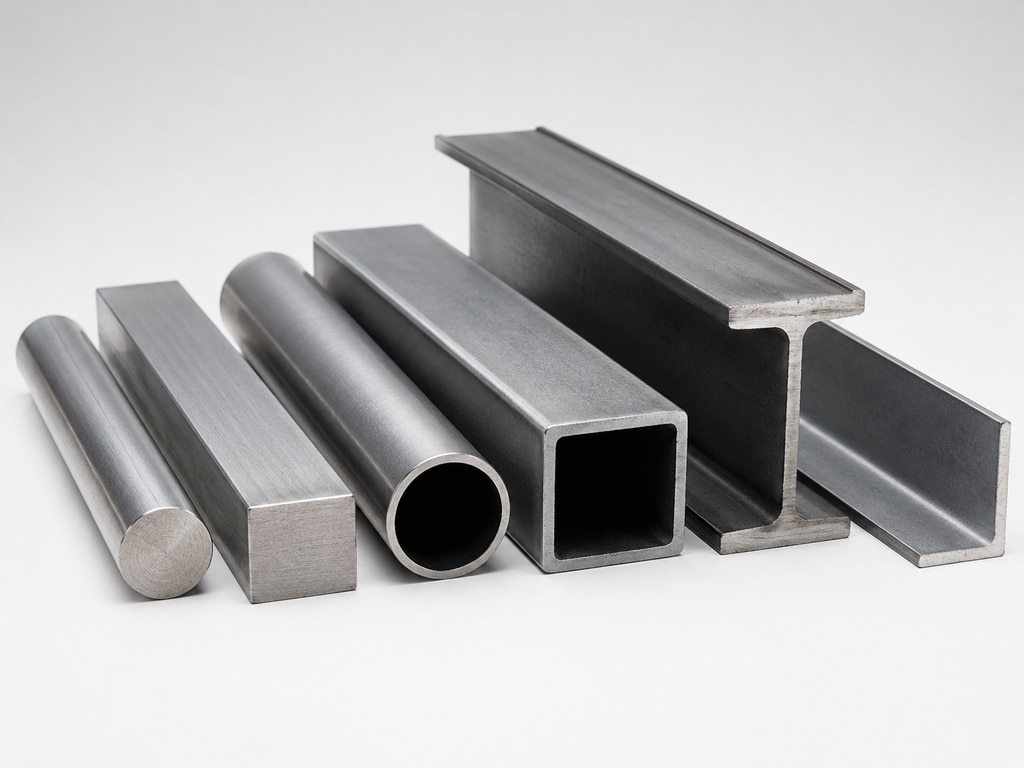
รูปทรง:เนื่องจากความยาวของการสัมผัสระหว่างใบมีดกับเนื้อไม้แตกต่างกันในระหว่างการตัด จึงจำเป็นต้องเลือกรูปทรงและการจัดเรียงใบมีดที่เหมาะสมสำหรับแต่ละกรณี
(ตัวอย่าง) ไม้เนื้อแข็ง เช่น ไม้กลมและไม้เหลี่ยม ท่อกลมกลวง ท่อเหลี่ยม คานรูปตัว H เหล็กฉาก
ตรวจสอบคุณสมบัติ (ความยาว ความกว้าง และความหนา) ของใบเลื่อยสำรองที่เหมาะสมกับเลื่อยสายพานของคุณ
ขนาด (ความยาว ความกว้าง และความหนา) ของใบเลื่อยที่สามารถติดตั้งได้นั้นขึ้นอยู่กับรุ่นของเลื่อยสายพานที่คุณใช้ โปรดตรวจสอบคู่มือการใช้งานหรือตารางความเข้ากันได้ของผู้ผลิตสำหรับเลื่อยสายพานเฉพาะรุ่นของคุณ เช่น เลื่อยสายพานแบบพกพา เลื่อยสายพานไร้สาย หรือเครื่องตัดเลื่อยสายพานขนาดกลาง/ใหญ่ เพื่อกำหนดขนาดที่แน่นอน
หากความกว้างไม่ถูกต้อง ใบมีดอาจหลุดออกจากล้อหรือทำให้เกิดการตัดแบบคดเคี้ยว หากความหนาไม่ถูกต้อง จะไม่สามารถปรับความตึงได้อย่างเหมาะสม ทำให้เสี่ยงต่อการแตกหักของใบมีดมากขึ้น โดยเฉพาะอย่างยิ่ง เมื่อนำชิ้นส่วนที่เข้ากันได้จากผู้ผลิตที่แตกต่างกันมาใช้ จำเป็นต้องให้ความสนใจกับความแตกต่างระหว่างหน่วยมิลลิเมตรและนิ้วสำหรับขนาดมาตรฐาน
ความแตกต่างของวัสดุที่ใช้ทำใบมีด | วิธีเลือกระหว่าง M42 และ M51
อายุการใช้งานและประสิทธิภาพการตัดของใบเลื่อยสายพานขึ้นอยู่กับการเลือก "วัสดุใบเลื่อย" ปัจจุบันที่นิยมใช้กันคือโครงสร้างโลหะสองชั้น โดยใช้เหล็กกล้าความเร็วสูงที่คมตัดและเหล็กสปริงที่ด้านหลัง เชื่อมเข้าด้วยกันโดยใช้ลำแสงอิเล็กตรอนหรือวิธีการที่คล้ายกัน อย่างไรก็ตาม การใช้เหล็กกล้าความเร็วสูงเกรดต่างกันที่คมตัด หรือแม้แต่ใบเลื่อยคาร์ไบด์เกรดสูงกว่า ก็สามารถปรับปรุงประสิทธิภาพด้านต้นทุนได้
กรณีที่ปืน M42 เหมาะสม
เหล็กกล้าความเร็วสูง M42 (โคบอลต์) เป็นวัสดุตัดอเนกประสงค์สูงที่มีโคบอลต์ประมาณ 8% มีคุณสมบัติทนทานต่อการสึกหรอดีเยี่ยมและมีความเหนียวปานกลาง (ความยืดหยุ่น) สามารถใช้ตัดวัสดุได้หลากหลาย ตั้งแต่เหล็กกล้าคาร์บอนและเหล็กกล้าเครื่องมือ ไปจนถึงเหล็กกล้าไร้สนิมทั่วไปและโลหะที่ไม่ใช่เหล็ก ให้ความสมดุลที่ดีเยี่ยมระหว่างความอเนกประสงค์และความคุ้มค่า โดยเฉพาะอย่างยิ่งในการใช้งานที่เกี่ยวข้องกับการตัดเหล็กโครงสร้างภายใต้ภาระที่ไม่ต่อเนื่อง หรือในสถานการณ์ที่ต้องเปลี่ยนการตั้งค่าบ่อยครั้งและต้องจัดการกับวัสดุหลายประเภทด้วยใบมีดเดียว
กรณีที่ M51 เหมาะสม
เหล็กกล้า M51 (เหล็กกล้าความเร็วสูงที่มีโคบอลต์สูง) และวัสดุที่คล้ายกัน เป็นใบมีดตัดคุณภาพสูงที่เสริมความแข็งแรงด้วยธาตุผสม เช่น ทังสเตน มีคุณสมบัติเด่นคือความแข็งที่อุณหภูมิสูง (ทนต่อความร้อนจากการตัด) และความทนทานต่อการสึกหรอสูงกว่า M42 ดังนั้นจึงเหมาะอย่างยิ่งสำหรับการใช้งานที่ต้องการการตัดต่อเนื่องความเร็วสูงและมีประสิทธิภาพสูง สำหรับวัสดุที่ตัดยากและเกิดความร้อนได้ง่าย เช่น เหล็กกล้าผสมสูง เหล็กกล้าไร้สนิมผนังหนา และโลหะผสมที่แข็งตัวด้วยการตกตะกอน แม้ว่าต้นทุนการลงทุนเริ่มต้นจะสูงกว่า M42 แต่ก็คาดหวังได้ว่าจะมีอายุการใช้งานที่ยาวนานกว่าภายใต้เงื่อนไขที่เหมาะสม
เราจะแนะนำใบเลื่อยสายพานที่เหมาะสมที่สุดสำหรับบริษัทของคุณ! แบบฟอร์มดาวน์โหลดแคตตาล็อกใช้เวลาประมาณ 1 นาทีในการกรอกข้อมูล
วิธีเลือกระยะห่างของคมตัดที่เหมาะสม | จำนวนคมตัดที่แทรกเข้าไปในหน้าตัดของวัสดุนั้นมีความสำคัญ
การเลือกระยะห่างของฟัน (จำนวนฟันต่อหนึ่งนิ้ว) มีความสำคัญไม่แพ้การเลือกวัสดุ หรืออาจสำคัญกว่าด้วยซ้ำ เพื่อให้ได้ประสิทธิภาพในการตัดและป้องกันการบิ่นของใบเลื่อยสายพาน หลักการพื้นฐานคือ "ต้องแน่ใจเสมอว่าจำนวนฟันที่เหมาะสมที่สุดสัมผัสกับหน้าตัดของชิ้นงาน" หากมีฟันน้อยเกินไป ภาระที่กระทำต่อฟันแต่ละซี่จะมากเกินไป ทำให้เกิดการบิ่น ในทางกลับกัน หากมีฟันมากเกินไป เศษวัสดุจะอุดตันด้านล่างของใบเลื่อย (ร่องฟัน) ทำให้เกิดความร้อนจากการเสียดสี และทำให้ปลายใบเลื่อยสึกหรอเร็วเกินไป และทำให้การตัดไม่เรียบ
การเลือกความลาดชันของไม้เนื้อแข็ง
เมื่อตัดไม้เนื้อแข็ง เช่น ไม้กลมหรือไม้เหลี่ยม ให้เลือกระยะห่างของฟันเลื่อยตามความยาวในการตัด (เส้นผ่านศูนย์กลางหรือความกว้างของวัสดุ)
วัสดุหนา: จะเกิดเศษวัสดุจำนวนมาก ดังนั้นจึงจำเป็นต้องใช้ใบมีดที่มีฐานกว้างและระยะห่างของฟันหยาบ (ค่าตัวเลขน้อย)
วัสดุบาง: เนื่องจากมีพื้นที่เหลือเฟือที่ฐานของใบเลื่อย จึงควรใช้ใบเลื่อยที่มีระยะห่างระหว่างฟันละเอียด (ค่าตัวเลขสูงกว่า)
ในช่วงไม่กี่ปีที่ผ่านมา "ฟันเลื่อยแบบปรับระยะได้" (ระยะฟันไม่สม่ำเสมอ) ซึ่งเป็นการผสมผสานระยะฟันที่แตกต่างกัน ได้กลายเป็นที่นิยมมากขึ้น เทคโนโลยีนี้ช่วยลดการสั่นสะเทือน (เสียงดัง) ในระหว่างการตัด ทำให้ได้การตัดที่ราบเรียบและเงียบ ตัวอย่างเช่น หลักเกณฑ์การเลือกมาตรฐานคือ "ฟันเลื่อยแบบปรับระยะได้ 3/4" สำหรับบล็อกเหล็กกล้าคาร์บอนตันขนาดเส้นผ่านศูนย์กลาง 100 มม. และ "ฟันเลื่อยแบบปรับระยะได้ 4/6" สำหรับบล็อกขนาดเส้นผ่านศูนย์กลางประมาณ 50 มม.
การเลือกระยะห่างของท่อและเหล็กโครงสร้าง
ต่างจากวัสดุที่เป็นของแข็ง วัสดุโครงสร้าง เช่น ท่อและคานรูปตัว H จำเป็นต้องให้ใบเลื่อยผ่าน "ส่วนที่บาง" และ "ส่วนที่กลวง" ซ้ำๆ ในระหว่างการตัด ดังนั้น หากระยะห่างของฟันหยาบเกินไป จำนวนฟันที่สัมผัสกับวัสดุจะลดลง และภาระจะกระจุกตัวอยู่ที่ฟันเพียงไม่กี่ซี่ ส่งผลให้คมมีดติดกับขอบของวัสดุอย่างแน่นหนา ทำให้เกิด "การฉีกขาด" ซึ่งคมมีดจะบิ่นซ้ำๆ
เกณฑ์การเลือกหลักสำหรับวัสดุกลวงคือ "ความหนาของผนัง" โดยทั่วไป สำหรับท่อผนังบางที่มีความหนาของผนัง 2 มม. หรือน้อยกว่า จะใช้ระยะห่างของฟันเฟืองที่ละเอียดมาก เช่น "10/14" หรือ "14/18" เพื่อให้แน่ใจว่ามีฟันเฟืองอย่างน้อยสองถึงสามใบสัมผัสกับผนังท่ออยู่เสมอ เมื่อความหนาของผนังเพิ่มขึ้น ระยะห่างของฟันเฟืองจะค่อยๆ หยาบขึ้น เช่น "8/12," "6/10," และ "5/8" แม้ว่าจะมีเส้นผ่านศูนย์กลางภายนอกขนาดใหญ่ การเลือกระยะห่างของฟันเฟืองที่ละเอียดสำหรับวัสดุผนังบางจะช่วยป้องกันการแตกหักของฟันเฟืองได้
เปรียบเทียบต้นทุนต่อการตัดแต่ละครั้ง ไม่ใช่ราคาของใบมีดสำรอง
การเปรียบเทียบผลิตภัณฑ์โดยพิจารณาจาก "ราคาซื้อ" ของใบมีดสำรองแต่ละชิ้นเพียงอย่างเดียว อาจบั่นทอนผลกำไรของโรงงานได้ สิ่งสำคัญคือ "ต้นทุนรวมต่อการตัดหนึ่งครั้ง" แม้ว่าใบมีดสำรองอเนกประสงค์ราคาไม่แพงจะช่วยลดต้นทุนเริ่มต้นได้ แต่ก็มีแนวโน้มที่จะสึกหรอเร็ว ทำให้ต้องเปลี่ยนบ่อยขึ้น เมื่อพิจารณาถึงต้นทุนเวลาหยุดทำงานสำหรับการเปลี่ยนแปลงการตั้งค่า การทำงานซ้ำเนื่องจากการตัดที่ไม่สม่ำเสมอที่เกิดจากใบมีดที่สึกหรอ และต้นทุนด้านเวลาและแรงงานสำหรับการประมวลผลขั้นที่สอง (เช่น การเจียรปลายใบมีด) การใช้ใบมีดที่มีคุณภาพสูงและใช้งานได้นานกว่า แม้ว่าจะมีต้นทุนการลงทุนเริ่มต้นที่สูงกว่า ก็จะช่วยลดต้นทุนโดยรวมได้
ตัวอย่างเช่น ลองพิจารณาการเปรียบเทียบต่อไปนี้:
- ใบมีดสำรอง A: 20,000 เยน อายุการใช้งาน 500 ครั้ง20,000 เยน ÷ 500 ชิ้น = 40 เยนต่อชิ้น
- ใบมีดสำรอง B: 26,000 เยน อายุการใช้งาน 1,000 ครั้ง26,000 เยน ÷ 1,000 ชิ้น = 26 เยนต่อชิ้น
แม้ว่าใบมีดสำรองรุ่น B อาจดูแพงในตอนแรก แต่หากอายุการใช้งานเพิ่มขึ้นเป็นสองเท่า ต้นทุนต่อการตัดหนึ่งครั้งจะลดลงได้ประมาณ 35%
เพื่อให้การเปรียบเทียบต้นทุนมีความแม่นยำมากขึ้น สิ่งสำคัญคือต้องประเมินไม่เพียงแต่ราคาของใบมีดสำรองเท่านั้น แต่ยังรวมถึงรายการต่อไปนี้ด้วย:
- เวลาที่ใช้ในการเปลี่ยนใบมีด
- หยุดทำงานเนื่องจากการปิดเครื่อง
- ต้นทุนแรงงานสำหรับคนงาน
- เวลาในการตัด (ประสิทธิภาพในการประมวลผล)
- ข้อบกพร่องและค่าใช้จ่ายในการแก้ไขงานเนื่องจากความแม่นยำในการตัดลดลง
การเลือกใบมีดสำรองโดยพิจารณาจากต้นทุนรวมต่อการตัดแต่ละครั้ง แทนที่จะพิจารณาเพียงราคาซื้อ จะช่วยลดต้นทุนการผลิตและเพิ่มผลผลิตได้
สาเหตุและวิธีแก้ไขปัญหาใบมีดสึกหรอก่อนกำหนด
ปัญหาต่างๆ เช่น "ใบมีดไม่คมเร็วแม้จะเปลี่ยนใบใหม่แล้ว" หรือ "ปลายใบมีดบิ่น" ไม่ใช่เรื่องแปลกในงานภาคสนาม ปัญหาเหล่านี้มีสาเหตุ และด้วยการแก้ไขปัญหาอย่างถูกวิธี ก็สามารถยืดอายุการใช้งานของใบมีดได้
ปรากฏการณ์ | สาเหตุ | มาตรการตอบโต้ |
ปลายใบมีดบิ่น หรือใบมีดหลุดออกมาทีละใบ | ระยะห่างของฟันเฟืองหยาบเกินไป อัตราการป้อนเร็วเกินไป และวัสดุไม่ได้ถูกยึดไว้อย่างเหมาะสม | เปลี่ยนไปใช้เกลียวที่ละเอียดขึ้น ลดอัตราการป้อน และตรวจสอบให้แน่ใจว่าปากจับและวัสดุยึดแน่นดีแล้ว |
ใบมีดสึกเร็วมาก | ความเร็วในการตัดสูงเกินไป อัตราการป้อนต่ำเกินไป และคมตัดเสียดสีกับพื้นผิววัสดุ หรืออาจมีน้ำมันหล่อเย็นไม่เพียงพอ | ปรับความเร็วรอบและอัตราการป้อนให้เหมาะสมกับวัสดุ และตรวจสอบปริมาณและความเข้มข้นของน้ำมันหล่อเย็น |
เศษอาหารจะติดอยู่ที่โคนใบมีด | ระยะห่างของหัวแปรงละเอียดเกินไป หรือแปรงสำหรับกำจัดเศษวัสดุสึกหรอหรือปรับแต่งไม่ถูกต้อง | เปลี่ยนไปใช้แปรงที่มีระยะห่างของฟันหยาบกว่า และปรับหรือเปลี่ยนแปรงกำจัดเศษวัสดุ |
พื้นผิวที่ถูกตัดนั้นโค้งงอ หรือถูกตัดเป็นมุม | การสึกหรอของใบมีด อัตราการป้อนสูงเกินไป แรงตึงของใบมีดไม่เพียงพอ การสึกหรอของตัวนำ หรือการปรับแต่งที่ไม่เหมาะสม | เปลี่ยนใบเลื่อยและตรวจสอบการป้อนกระดาษ ความตึงของใบเลื่อย และสภาพของตัวนำ |
ใบมีดแตกหรือหักตรงแกน | ความตึงของใบเลื่อยสูงเกินไป การปรับล้อ ตัวนำด้านหลัง และตัวนำด้านข้างไม่ถูกต้อง | ปรับความตึงของใบมีดให้ถูกต้อง และตรวจสอบการสึกหรอและตำแหน่งของล้อและตัวนำแต่ละตัว |
มีรอยขรุขระและรอยขีดข่วนปรากฏอยู่ด้านหลังของใบมีด | ด้านหลังของใบมีดสัมผัสกับขอบล้อ และตัวนำด้านหลังสึกหรอ | ปรับตำแหน่งล้อและตัวนำด้านหลัง และเปลี่ยนชิ้นส่วนที่สึกหรอ |
ช่วงเวลาการใช้งานครั้งแรกมีความสำคัญอย่างยิ่งต่ออายุการใช้งานของใบมีดใหม่
เพื่อยืดอายุการใช้งานของใบเลื่อยสายพานให้ยาวนานที่สุด การ "เบรกอิน" เป็นวิธีที่มีประสิทธิภาพ
การลับคมใบมีดให้เข้าที่ (Break-in) คือกระบวนการที่สร้าง "รัศมีเล็กๆ (ความกลม)" อย่างสม่ำเสมอที่ขอบคมมาก ซึ่งจะช่วยเพิ่มความแข็งแรงของปลายใบมีด
■ ขั้นตอนการบุกรุก
- ตั้งค่าความเร็วรอบนอกของใบมีดเป็น 70% ของค่าปกติ และอัตราการป้อน (แรงกดในการตัด) เป็น 50% ของค่าปกติ
- เมื่อตัดไม้เนื้อแข็ง ให้เริ่มใช้งานครั้งแรกโดยเริ่มจากพื้นที่ตัดประมาณ 300-500 ตารางเซนติเมตร สำหรับท่อและเหล็กโครงสร้าง ให้ใช้งานประมาณ 15 นาที สำหรับใบเลื่อยคาร์ไบด์ ให้ใช้งานโดยเริ่มจากพื้นที่ตัดประมาณ 1500-2000 ตารางเซนติเมตร
- ขณะตรวจสอบเสียงหรือการสั่นสะเทือนผิดปกติ (เสียงดังแกร็กๆ) ระหว่างการตัด ให้ค่อยๆ ปรับกลับไปสู่สภาวะการตัดปกติทีละขั้นตอน
สรุป
การเลือกใบเลื่อยสายพานที่เหมาะสมสำหรับเครื่องเลื่อยสายพานนั้นมีความสำคัญอย่างยิ่งต่อการลดต้นทุนในโรงงานและรับประกันคุณภาพการตัดที่สม่ำเสมอ
การเลือกขนาดใบเลื่อย (ความยาว ความกว้าง และความหนา) ให้ตรงกับเครื่องจักรอย่างเดียวไม่เพียงพอ จำเป็นต้องตรวจสอบวัสดุและรูปทรงของชิ้นงานที่กำลังตัด วัสดุใบเลื่อยที่เหมาะสม (M42/M51/คาร์ไบด์) และระยะห่างของฟันเลื่อยที่เหมาะสมตามความหนาและเส้นผ่านศูนย์กลางของผนังชิ้นงาน ซึ่งทั้งหมดนี้เป็นสิ่งสำคัญในการป้องกันปัญหา หลังจากติดตั้งแล้ว การตั้งค่าสภาวะการตัดที่ถูกต้อง การจัดการน้ำหล่อเย็นที่เหมาะสม และที่สำคัญที่สุดคือ การใช้งานใบเลื่อยใหม่ให้เข้าที่ จะช่วยให้คุณสามารถใช้ใบเลื่อยได้อย่างเต็มประสิทธิภาพ
นอกเหนือจากราคาซื้อทันทีแล้ว ควรเลือกใบมีดสำรองที่ช่วยลด "ต้นทุนต่อการตัด" ให้เหลือน้อยที่สุด โดยการยืดอายุการใช้งานและลดการเปลี่ยนแปลงการตั้งค่า ซึ่งจะทำให้ระบบการผลิตมีความเสถียรยิ่งขึ้น
โปรดติดต่อเราได้เลยหากมีข้อสงสัยใด ๆ เช่น "ฉันต้องการให้คุณเลือกใบมีดสำรองที่เหมาะสม" หรือ "ฉันต้องการขอใบเสนอราคา"
คุณสามารถดูรายละเอียดผลิตภัณฑ์เลื่อยสายพานได้ที่นี่