อะไรเป็นสาเหตุที่ทำให้เลื่อยสายพานตัดโลหะตัดเป็นมุม? เราจะอธิบายวิธีการตรวจสอบและแก้ไขปัญหาการตัดที่คลาดเคลื่อน
ในงานโลหะ การตัดเฉียง (รอยตัดที่ไม่ตรงแนว) อาจเกิดขึ้นได้เมื่อตัดวัสดุด้วยเลื่อยสายพาน เมื่อพื้นผิวที่ตัดเป็นมุมเฉียง อาจส่งผลต่อคุณภาพการประมวลผลและประสิทธิภาพการทำงาน เนื่องจากอาจต้องมีการประมวลผลหรือแก้ไขเพิ่มเติมในขั้นตอนต่อไป หรืออาจเพิ่มปริมาณวัสดุที่ต้องตัดออก
แล้วทำไมเลื่อยสายพานบางครั้งจึงตัดไม่ตรง? บทความนี้จะ อธิบายสาเหตุหลักของการตัดที่ไม่ตรงในเลื่อยสายพานแบบอยู่กับที่ที่ใช้สำหรับตัดวัสดุโลหะ จุดที่ควรตรวจสอบในสถานที่ใช้งาน และมาตรการแก้ไขเฉพาะ
สารบัญ [ซ่อน]
- 1.คุณมีอาการคล้ายกับการฉีกขาดในแนวทแยงมุมแบบนี้หรือไม่?
- 1.1.พื้นผิวที่ตัดทั้งหมดเอียงไปด้านข้าง
- 1.2.พื้นผิวที่ตัดมีลักษณะโค้งหรือเป็นรูปจาน
- 1.3.ทิศทางและมุมเอียงจะเปลี่ยนไปทุกครั้งที่คุณตัด
- 2.เหตุผลห้าประการที่ทำให้เลื่อยสายพานตัดเฉียงหรือไม่ตรง
- 2.1.สาเหตุที่ 1: ใบเลื่อยสึกหรอหรือชำรุด
- 2.2.สาเหตุที่ 2: ระยะห่างของฟันเลื่อยหรือรูปทรงของใบเลื่อยไม่เหมาะสมกับวัสดุ
- 2.3.สาเหตุที่ 3: มีปัญหาเกี่ยวกับความตึงหรือตัวนำของใบเลื่อย
- 2.4.สาเหตุที่ 4: สภาพการตัดที่ไม่เหมาะสมหรือการยึดวัสดุที่ไม่ถูกต้อง
- 2.5.สาเหตุที่ 5: มีปัญหาเกี่ยวกับความแม่นยำของตัวเครื่องหรือชิ้นส่วนต่างๆ
- 3.การปรับแต่งและมาตรการแก้ไขเพื่อขจัดปัญหาการตัดเฉียงด้วยเลื่อยสายพาน
- 3.1.ตรวจสอบใบเลื่อย
- 3.2.ตรวจสอบแต่ละส่วนของเครื่องจักรและแจ้งขอปรับแต่งหรือซ่อมแซมตามความจำเป็น
- 3.3.ตั้งค่าเงื่อนไขการตัดให้เหมาะสม
- 3.4.ปรับปรุงวิธีการยึด (หนีบ) วัสดุให้ดียิ่งขึ้น
- 3.5.ระยะเวลาการใช้งานเริ่มต้นสำหรับใบเลื่อยใหม่
- 4.ข้อควรระวังด้านความปลอดภัยเมื่อตรวจสอบและปรับแต่งเลื่อยสายพาน
- 5.คำถามที่พบบ่อย (FAQ)
- 5.1.ใบมีดใหม่ แต่ตัดแล้วเป็นมุมเฉียง ทำไมจึงเป็นเช่นนั้น?
- 5.2.การตัดเป็นมัดๆ ส่งผลให้ได้รอยตัดที่คดงออย่างมาก
- 6.สรุป
คุณมีอาการแบบนี้หรือไม่ ที่ผิวหนังถูกกรีดเป็นมุมเฉียง?
ถึงแม้จะเรียกว่า "รอยตัดเฉียง" แต่สาเหตุและบริเวณที่ต้องตรวจสอบจะแตกต่างกันไป ขึ้นอยู่กับสภาพและมุมของรอยตัด เพื่อระบุสาเหตุ สิ่งสำคัญคือต้องตรวจสอบสภาพของรอยตัดและทำความเข้าใจอาการที่เกิดขึ้นก่อน
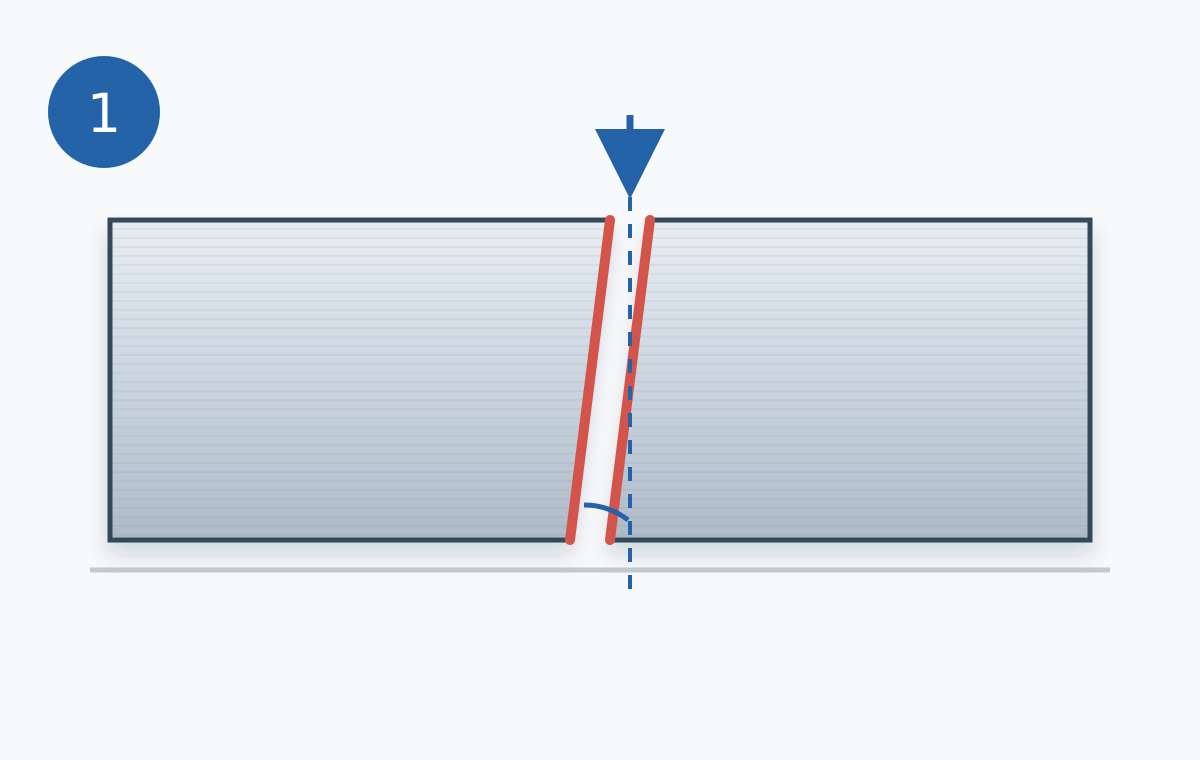
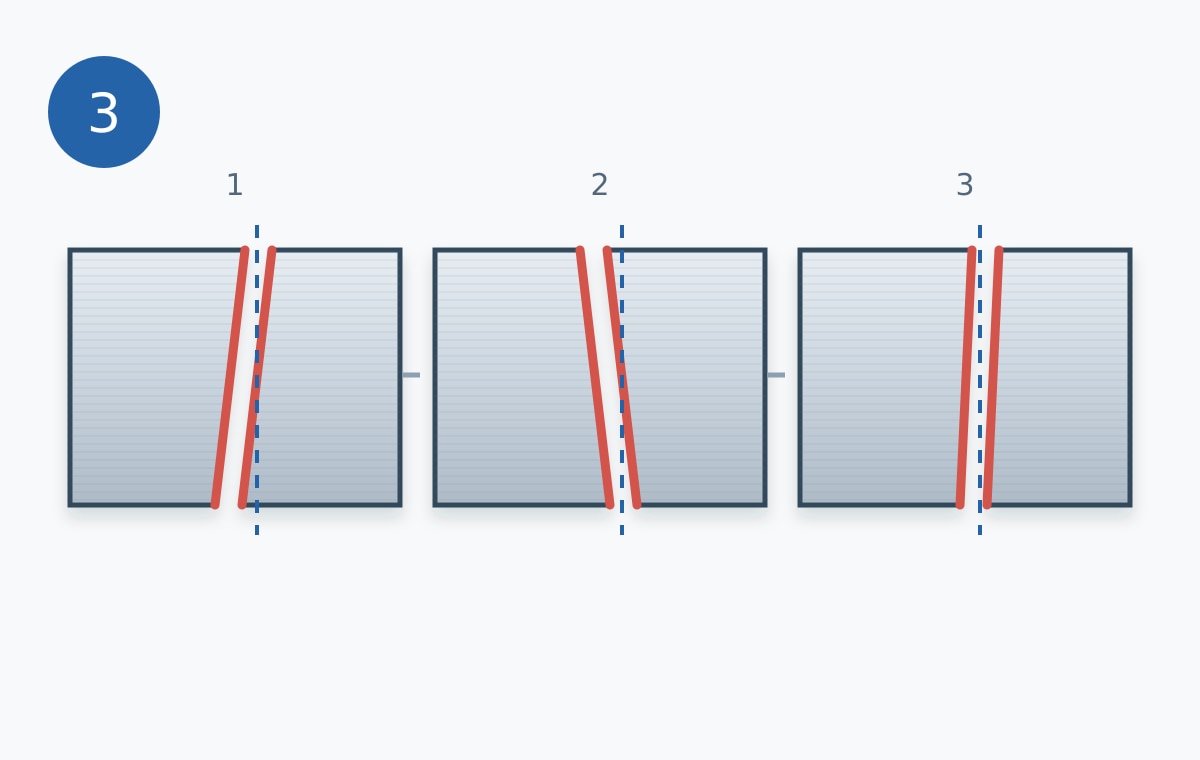
*แผนภาพต่อไปนี้ ① ถึง ③ แสดงสถานะการตัดโดยสังเขป
พื้นผิวที่ตัดทั้งหมดเอียงไปมา
อาการนี้เกี่ยวข้องกับการที่พื้นผิวที่ถูกตัดทั้งหมดเอียงทำมุมคงที่ตั้งแต่ต้นจนจบการตัด
สาเหตุที่เป็นไปได้ ได้แก่ การสึกหรอที่ไม่สม่ำเสมอของใบเลื่อย การปรับความตั้งฉากและระยะห่างของตัวนำใบเลื่อยที่ไม่เหมาะสม ความตั้งฉากระหว่างใบเลื่อยกับปากจับ/โต๊ะ และวิธีการวางและยึดวัสดุให้แน่น
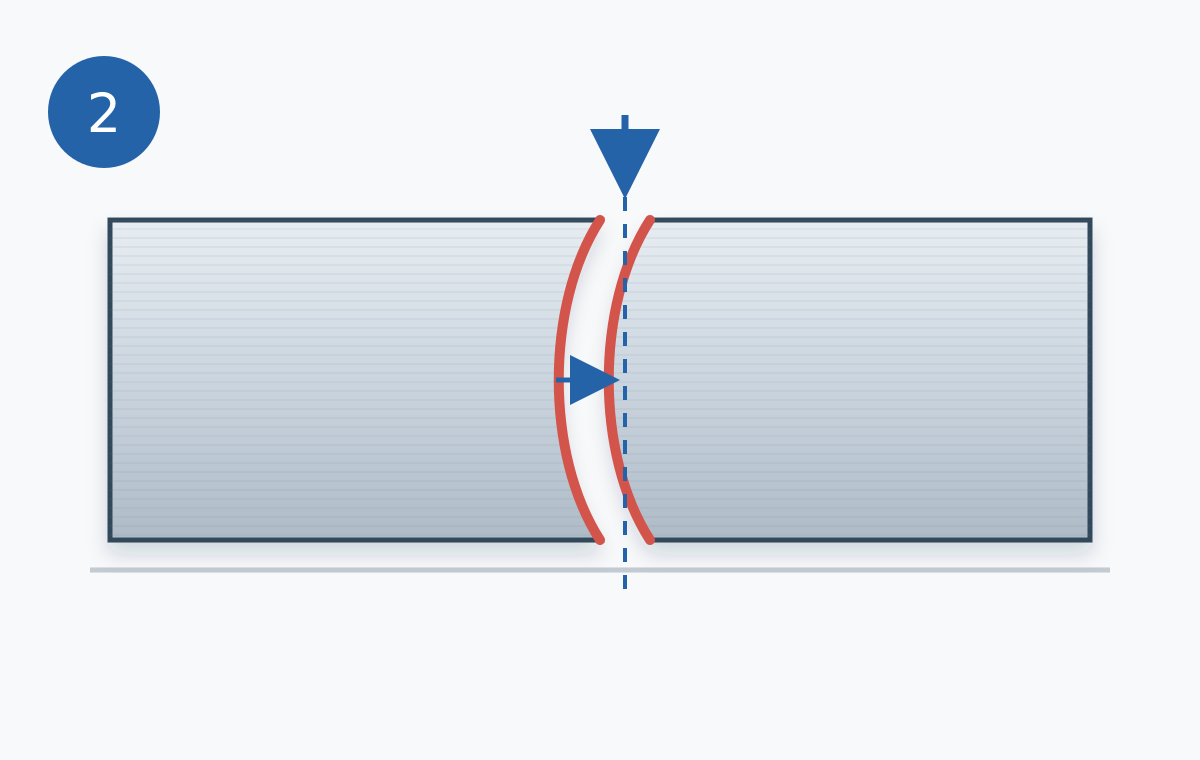
พื้นผิวที่ตัดจะมีลักษณะโค้งหรือเป็นรูปจาน
อาการนี้เกิดขึ้นเมื่อใบเลื่อยลื่นไถลไปมาขณะตัด ทำให้พื้นผิวที่ตัดโค้งหรือเป็นรูปจาน
สาเหตุที่เป็นไปได้ ได้แก่ แรงตึงไม่เพียงพอ การสึกหรอหรือการปรับตัวนำใบเลื่อยไม่ถูกต้อง การสึกหรอของใบเลื่อยไม่สม่ำเสมอ ระยะห่างของใบเลื่อยไม่เหมาะสมกับวัสดุ หรืออัตราการป้อนมากเกินไป
ทิศทางและมุมเอียงจะเปลี่ยนไปทุกครั้งที่คุณตัด
อาการนี้เกี่ยวข้องกับการเปลี่ยนแปลงทิศทางและมุมของการโค้งงอในแต่ละครั้งที่ทำการตัด
สาเหตุที่เป็นไปได้ ได้แก่ การยึดวัสดุไม่ถูกต้อง การสึกหรอหรือความหลวมของตัวนำใบเลื่อย ความเสียหายหรือการสึกหรอที่ไม่สม่ำเสมอของใบเลื่อย และเศษไม้ติดอยู่ในปากจับหรือโต๊ะทำงาน
5 เหตุผลที่เลื่อยสายพานตัดเฉียงหรือไม่ตรง
มีสาเหตุหลายประการที่ทำให้เลื่อยสายพานตัดไม่ตรง ตั้งแต่อายุการใช้งานของวัสดุสิ้นเปลือง การตั้งค่าที่ไม่เหมาะสม ไปจนถึงการสึกหรอของโครงสร้างเครื่องจักร ในที่นี้ เราจะเจาะลึกถึง 5 สาเหตุที่พบบ่อยที่สุด
สาเหตุที่ 1: ใบเลื่อยสึกหรอหรือชำรุด
สาเหตุหลักประการหนึ่งคืออายุการใช้งานหรือความเสียหายบางส่วนของใบเลื่อย หากด้านใดด้านหนึ่งของใบเลื่อยสึกหรอเร็วกว่าอีกด้านหนึ่งในขณะที่ตัดโลหะอย่างต่อเนื่อง แรงต้านในการตัดจะไม่สม่ำเสมอ ทำให้ใบเลื่อยเคลื่อนที่ไปในทิศทางที่มีแรงต้านน้อยกว่าและตัดในมุมที่ไม่ตรงกัน นอกจากนี้ หากคุณได้ยินเสียง "ดัง" เป็นระยะขณะตัด อาจบ่งบอกถึงการบิ่นหรือความเสียหายของใบเลื่อย ตรวจสอบสภาพของใบเลื่อยและเปลี่ยนใหม่หากพบความผิดปกติใดๆ
เหตุผลที่ 2: ระยะห่างระหว่างฟันเลื่อยหรือรูปทรงของใบเลื่อยไม่เหมาะสมกับวัสดุ
หากระยะห่างของฟันเลื่อย (จำนวนฟัน) ไม่เหมาะสมกับรูปทรง ความแข็ง และความหนาของวัสดุที่กำลังตัด จะทำให้เกิดภาระต่อใบเลื่อย โดยเฉพาะอย่างยิ่งเมื่อตัดวัสดุโครงสร้าง เช่น เหล็กฉากและท่อ หากระยะห่างของฟันละเอียดเกินไป เศษวัสดุจะอุดตันร่องฟัน ทำให้เกิดความร้อนสูงเกินไปและทำให้ชิ้นงานงอ ในทางกลับกัน หากระยะห่างของฟันหยาบเกินไป จำนวนฟันบนวัสดุจะลดลง ทำให้ภาระบนคมตัดเพิ่มขึ้น และนำไปสู่การบิ่นหรือการงอของชิ้นงาน โดยเฉพาะอย่างยิ่งเมื่อตัดท่อและเหล็กโครงสร้าง การเลือกระยะห่างของฟันและชนิดของใบเลื่อยที่เหมาะสมกับความหนาของผนังและรูปทรงหน้าตัดจึงเป็นสิ่งสำคัญ
สาเหตุที่ 3: มีปัญหาเกี่ยวกับความตึงหรือตัวนำของใบเลื่อย
หากความตึงของใบเลื่อยหลวมเกินไป (ความตึงไม่เพียงพอ) ใบเลื่อยจะงอเมื่อกระทบกับวัสดุ ทำให้ไม่สามารถรักษาแนวตรงได้ นอกจากนี้ หากตัวนำใบเลื่อยซึ่งช่วยลดการสั่นของใบเลื่อยและรักษาความตั้งฉากนั้นสึกหรอ จะทำให้เกิดการตัดที่เอียงได้
สาเหตุที่ 4: สภาพการตัดที่ไม่เหมาะสมหรือการยึดวัสดุที่ไม่ถูกต้อง
หากความเร็วในการตัด (ความเร็วรอบนอกของใบเลื่อย) และอัตราการป้อนไม่เหมาะสมกับวัสดุและใบเลื่อย อาจทำให้ใบเลื่อยโก่งงอและสึกหรอ ส่งผลให้ตัดไม่ตรงและเกิดการบิ่น โดยเฉพาะอย่างยิ่ง หากอัตราการป้อนสูงเกินไป ใบเลื่อยจะไม่สามารถรักษาแนวตรงได้เนื่องจากแรงต้านการตัด นอกจากนี้ หากวัสดุไม่ได้รับการยึดอย่างเหมาะสม วัสดุจะเคลื่อนที่ระหว่างการตัด ทำให้เกิดการตัดเอียง
สาเหตุที่ 5: มีปัญหาเกี่ยวกับความแม่นยำหรือชิ้นส่วนของเครื่องจักรเอง
การเบี่ยงเบนหรือการสึกหรอของล้อสายพาน การหลวมของตลับลูกปืน และการสึกหรอหรือการปรับตัวนำใบเลื่อยที่ไม่ถูกต้อง อาจทำให้การเคลื่อนที่ของใบเลื่อยไม่เสถียรและทำให้ตัดไม่ตรง นอกจากนี้ การสึกหรอหรือการทำงานผิดปกติของปากจับชิ้นงาน โต๊ะ หรืออุปกรณ์รองรับชิ้นงาน อาจทำให้ไม่สามารถยึดชิ้นงานให้อยู่ในตำแหน่งที่ถูกต้องได้
การปรับแต่งและมาตรการแก้ไขเพื่อขจัดปัญหาการตัดเอียงด้วยเลื่อยสายพาน
เมื่อระบุสาเหตุได้แล้ว ให้ตรวจสอบสภาพของบริเวณที่ได้รับผลกระทบและเปลี่ยนชิ้นส่วนหรือปรับส่วนประกอบตามความจำเป็น การงอของใบเลื่อยสายพานอาจเกิดจากหลายปัจจัย ไม่เพียงแต่ตัวใบเลื่อยเองเท่านั้น แต่ยังรวมถึงสภาพการติดตั้งวัสดุ ตัวนำทาง และการปรับส่วนประกอบต่างๆ ของเครื่องจักรด้วย ในที่นี้ เราจะอธิบายบริเวณที่ต้องตรวจสอบสำหรับแต่ละสาเหตุและมาตรการแก้ไขเฉพาะ
*การตรวจสอบ การปรับแต่ง และการเปลี่ยนใบเลื่อย ต้องดำเนินการโดยปิดไฟหลักและใบเลื่อยหยุดสนิททุกครั้ง ตามคำแนะนำในคู่มือของผู้ผลิตเครื่องจักร
การตรวจสอบใบเลื่อย
ขั้นแรก เราจะตรวจสอบสภาพของใบเลื่อย เราจะดูว่ามีการสึกหรอ บิ่น หรือสึกหรอไม่สม่ำเสมอของฟันเลื่อยหรือไม่ และจะเปลี่ยนใบเลื่อยใหม่หากพบความผิดปกติใดๆ
ความกว้าง ความหนา และความยาวของใบเลื่อยควรเป็นไปตามข้อกำหนดของเครื่องจักร จากนั้น ควรเลือกระยะห่างของฟันเลื่อย ชนิดใบเลื่อย และวัสดุของใบเลื่อยให้เหมาะสมกับวัสดุและรูปทรงหน้า ตัด สำหรับวัสดุที่ตัดยาก ใบเลื่อยแบบไบเมทัลที่ใช้เหล็กกล้าความเร็วสูงโคบอลต์นั้นเหมาะสม นอกจากนี้ ควรตรวจสอบทิศทางการติดตั้งและสภาพของใบเลื่อยด้วย
ตรวจสอบชิ้นส่วนแต่ละส่วนของเครื่องจักร และแจ้งขอปรับแต่งหรือซ่อมแซมตามความจำเป็น
ตรวจสอบรอบๆ ตัวนำใบเลื่อย ว่ามีการสึกหรอ หลวม ตำแหน่ง และระยะห่างของตัวนำใบเลื่อยหรือไม่ ตรวจสอบให้แน่ใจว่าใบเลื่อยสามารถเคลื่อนที่ได้อย่างถูกต้อง และปรับหรือเปลี่ยนใหม่ตามความจำเป็น นอกจากนี้ ตรวจสอบว่าความตึงของใบเลื่อยถูกตั้งค่าตามค่าที่กำหนด และไม่มีความผิดปกติในการหมุนของล้อสายพานหรือการเคลื่อนที่ของใบเลื่อย หากพบความผิดปกติใดๆ ให้ปรึกษาผู้ผลิตหรือตัวแทนจำหน่าย
ควรตรวจสอบแปรงปลายใบเลื่อยว่าสึกหรอหรือไม่ อยู่ในตำแหน่งใด และสัมผัสกับใบเลื่อยหรือไม่ และควรปรับหรือเปลี่ยนใหม่ตามความจำเป็น
ตั้งค่าเงื่อนไขการตัดให้เหมาะสม
ความเร็วในการตัด (ความเร็วรอบนอกของใบเลื่อย) และอัตราการป้อนควรตั้งค่าตามคุณสมบัติของวัสดุ ขนาด รูปทรงหน้าตัด ประเภทของใบเลื่อยที่ใช้ และข้อกำหนดของเครื่องจักร หากอัตราการป้อนสูงเกินไป ใบเลื่อยจะงอ ทำให้เกิดการตัดที่คดงอหรือแตกหัก นอกจากนี้ ความเร็วในการตัดที่ไม่เหมาะสมยังสามารถเร่งการสึกหรอของใบเลื่อยได้
สำหรับเครื่องจักรที่ใช้น้ำหล่อเย็น โปรดตรวจสอบความเข้มข้น ปริมาณการจ่าย ตำแหน่งหัวฉีด และการมีอยู่ของสิ่งปนเปื้อนหรือเศษวัสดุ ตามข้อกำหนดของผู้ผลิตเครื่องจักรและผู้ผลิตใบเลื่อย
ปรับปรุงวิธีการยึด (หนีบ) วัสดุให้ดียิ่งขึ้น
ตรวจสอบให้แน่ใจว่าปากจับชิ้นงานไม่สึกหรอและยึดชิ้นงานแน่นสนิทโดยไม่มีช่องว่าง เมื่อตัดชิ้นงานยาว ควรใช้ขาตั้งเสริมเสมอเพื่อให้แน่ใจว่าชิ้นงานอยู่ในแนวราบกับพื้นโต๊ะเลื่อยสายพานอย่างสมบูรณ์ เพื่อป้องกันไม่ให้ชิ้นงานหย่อนตัวและเอียงเข้าเนื่องจากน้ำหนักของชิ้นงานเอง
นอกจากนี้ เมื่อตัดวัสดุที่มีรูปทรงไม่สม่ำเสมอหรือวัสดุที่มีมุมฉาก จะต้องใช้แท่นรองพิเศษหรืออุปกรณ์จับยึดแบบง่ายๆ เพื่อกระจายแรงยึดอย่างสม่ำเสมอ
ระยะเวลาการใช้งานแรกเริ่มของใบเลื่อยใหม่
เมื่อใช้ใบเลื่อยใหม่ จำเป็นต้องมีการใช้งานเพื่อปรับสภาพใบเลื่อยให้เข้าที่ การค่อยๆ ปรับสภาพใบเลื่อยภายใต้สภาวะที่เหมาะสมจะช่วยเพิ่มประสิทธิภาพและยืดอายุการใช้งานได้สูงสุด
ขั้นตอนการปรับคมมีดเบื้องต้นควรปฏิบัติตามขั้นตอนเหล่านี้เป็นพื้นฐาน (แนะนำโดย Honsberg)
- เริ่มต้นด้วยความเร็วในการตัดที่ 70% ของความเร็วปกติ และอัตราการป้อนประมาณ 50%
- ค่อยๆ ปรับเงื่อนไขการตัดกลับไปสู่ค่าที่แนะนำหลังจากพื้นที่การตัดสะสมถึง 300-500 ตารางเซนติเมตร หรือหลังจากตัดท่อและเหล็กโครงสร้างประมาณ 15 นาที
- สำหรับใบเลื่อยคาร์ไบด์ ให้ทำการตัดเพื่อปรับสภาพใบเลื่อยจนกระทั่งพื้นที่การตัดสะสมถึง 1,500 ถึง 2,000 ตารางเซนติเมตร จากนั้นจึงปรับเงื่อนไขการตัดกลับไปเป็นค่าที่แนะนำ
ข้อควรระวังด้านความปลอดภัยเมื่อตรวจสอบและปรับแต่งเลื่อยสายพาน
เมื่อตรวจสอบ ปรับแต่ง หรือเปลี่ยนใบเลื่อยบนเครื่องเลื่อยสายพาน โปรดใส่ใจในประเด็นต่อไปนี้เพื่อป้องกันอุบัติเหตุที่ไม่คาดคิด
- การปรับแต่งและการเปลี่ยนชิ้นส่วนต่างๆ เช่น ตัวนำทาง ใบเลื่อย ฯลฯ ควรดำเนินการตามคู่มือการใช้งานของผู้ผลิตเครื่องจักร
- ควรปิดสวิตช์ไฟหลักทุกครั้งก่อนทำการตรวจสอบหรือปรับแต่งใดๆ
- ตรวจสอบให้แน่ใจว่าใบเลื่อยหยุดสนิทแล้วก่อนเริ่มทำงาน
- เมื่อเปลี่ยนใบเลื่อย ควรใส่อุปกรณ์ป้องกันที่เหมาะสม เช่น ถุงมือ
▼คลิกที่นี่เพื่อดูข้อมูลโดยละเอียดเกี่ยวกับวิธีการใช้งานเครื่องตัดเลื่อยสายพานอย่างปลอดภัย▼
[บทความที่เกี่ยวข้อง]เลื่อยสายพานคืออะไร? ผู้เชี่ยวชาญอธิบายทุกอย่างตั้งแต่พื้นฐานการตัดโลหะไปจนถึงการใช้งานอย่างปลอดภัย
คำถามที่พบบ่อย (FAQ)
ถาม
ใบเลื่อยใหม่ของผมตัดเฉียง ทำไมถึงเป็นเช่นนั้นครับ?
ก.
หากใบเลื่อยใหม่ตัดเอียงตั้งแต่ครั้งแรก อาจเป็นเพราะความตั้งฉากของตัวนำทางที่รองรับใบเลื่อยไม่ถูกต้อง หรืออาจเกิดจากความตึงที่ไม่เพียงพอระหว่างการติดตั้ง หรืออาจเป็นไปได้ว่ามีการใช้แรงมากเกินไปในการตัดครั้งแรกโดยไม่มีการใช้งานให้เข้าที่อย่างเหมาะสม ส่งผลให้ปลายใบเลื่อยเสียหายก่อนกำหนดและสึกหรอไม่สม่ำเสมอ
ถาม
การตัดเป็นมัดๆ จะทำให้ได้รอยตัดที่คดเคี้ยวเป็นพิเศษ
ก.
เมื่อตัดท่อหรือแท่งกลมหลายชิ้นรวมกันเป็นมัด จะเกิดช่องว่างเล็กๆ ระหว่างวัสดุแต่ละชิ้น ทำให้วัสดุเหล่านั้นมีโอกาสหมุนหรือเลื่อนขณะตัด การเคลื่อนไหวนี้จะทำให้ใบเลื่อยรับแรงด้านข้างไม่สม่ำเสมอ ส่งผลให้รอยตัดเอียง จึงควรใช้แคลมป์ที่แข็งแรงและเหมาะสมสำหรับการตัดมัดวัสดุ หรือยึดวัสดุเข้าด้วยกันให้แน่น นอกจากนี้ ควรปรับเงื่อนไขการตัดตามค่าที่ผู้ผลิตแนะนำ โดยขึ้นอยู่กับพื้นที่หน้าตัดรวมของวัสดุและใบเลื่อยที่ใช้
สรุป
รอยตัดเฉียงในเลื่อยสายพานอาจเกิดจากหลายปัจจัย รวมถึงการสึกหรอและการเลือกใช้ใบเลื่อย แรงตึง น้ำหนักบรรทุก และความเร็วในการเลื่อย
ขั้นแรก ตรวจสอบสภาพของใบเลื่อย ตัวนำ และความตึงของใบเลื่อย และพิจารณาว่าสภาวะการตัดเหมาะสมกับวัสดุหรือไม่ หากปัญหายังคงอยู่แม้หลังจากปรับแต่งหรือเปลี่ยนชิ้นส่วนแล้ว ปัญหาอาจอยู่ที่ตัวเครื่องเองหรือระบบขับเคลื่อน ดังนั้นเราขอแนะนำให้ปรึกษาผู้ผลิตหรือตัวแทนจำหน่าย
การตรวจสอบสภาพของแต่ละชิ้นส่วนอย่างสม่ำเสมอและแก้ไขความผิดปกติใดๆ อย่างทันท่วงทีเป็นสิ่งสำคัญอย่างยิ่งต่อการรักษาความแม่นยำในการตัด
หากคุณมีปัญหาใดๆ เกี่ยวกับการตัดด้วยเลื่อยสายพาน โปรดติดต่อเราได้เลย
เราจะตรวจสอบการใช้งานที่ต้องการ วัสดุ และสภาพการตัดในปัจจุบัน จากนั้นจะแนะนำวิธีการที่เหมาะสมที่สุดให้คุณ
หากคุณต้องการตรวจสอบคุณสมบัติ ความสามารถในการประมวลผล และวัสดุที่ใช้งานร่วมกันได้ของเครื่องตัดเลื่อยสายพานโดยละเอียด
โปรดดูแคตตาล็อกสินค้าของเรา คุณจะพบสรุปคุณสมบัติและข้อมูลจำเพาะของแต่ละผลิตภัณฑ์ได้ที่นั่น