バンドソー替刃の選び方|材質・刃材・ピッチ・慣らし運転を徹底解説
バンドソー替刃の選定は加工効率と生産コストを決定づける重要な要素です。適切な替刃を選ぶことは、ステンレスや難削材の切断品質を向上させるだけでなく、刃の長寿命化によるダウンタイムの削減とコストパフォーマンスの最大化に直結します。本記事では、バンドソー替刃の基本構造から選定基準、刃寿命を延ばす具体的な方法までを専門的な知見に基づいて解説します。
バンドソー替刃の構造と各部の名称
バンドソー替刃(ブレード)は単なるギザギザのついた金属帯ではなく、高度な冶金技術と設計理論に基づいて製造されています。
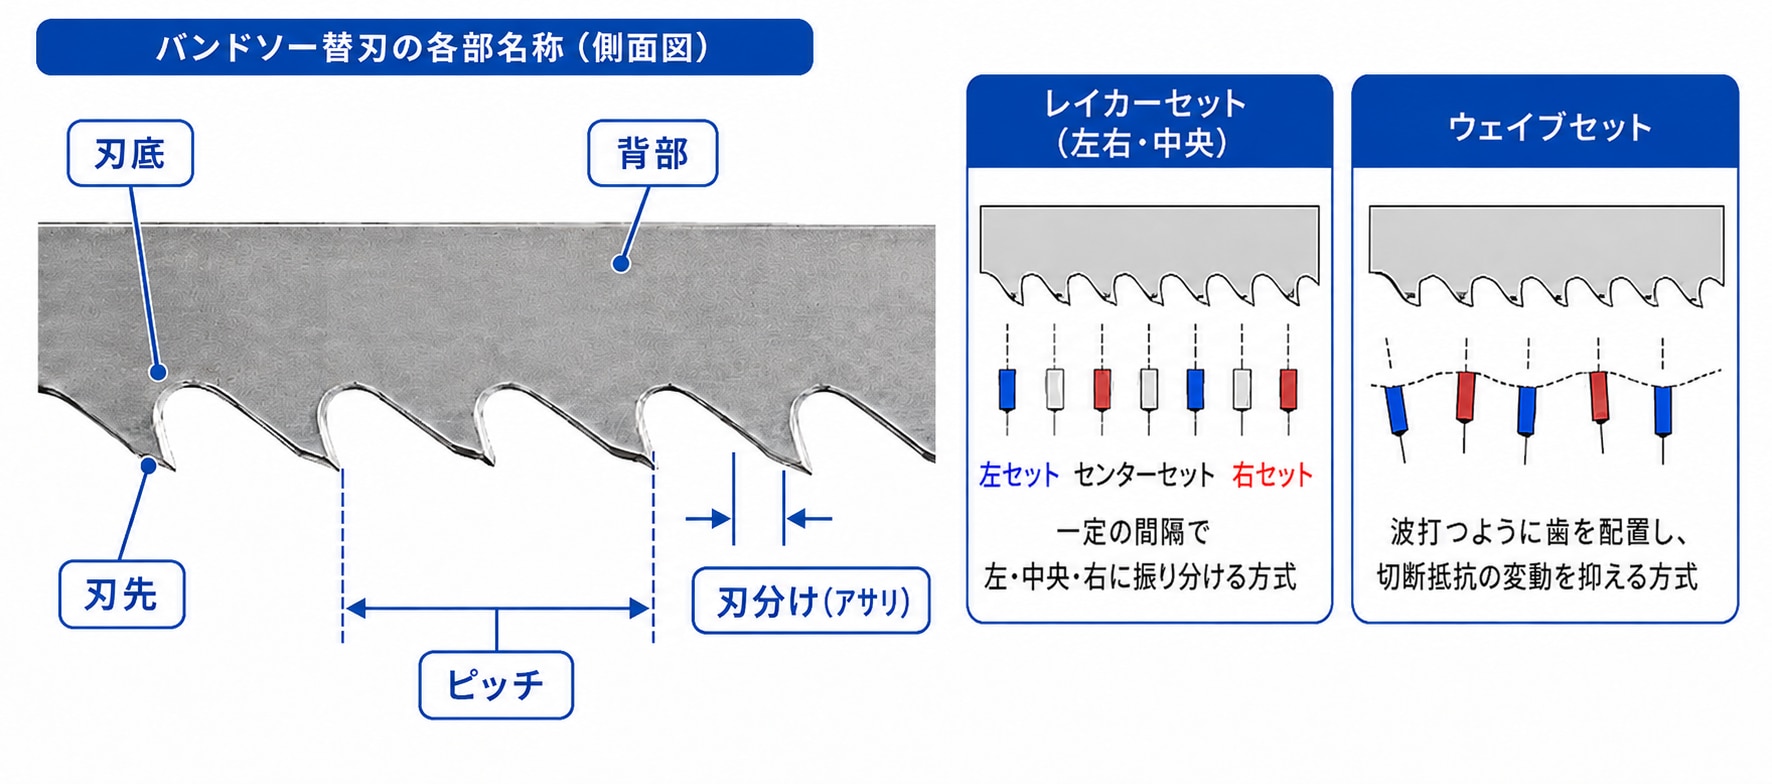
刃分け(アサリ)の配列には、一定の間隔で左右・中央に振り分けるレイカーセットや、波打つように配置するウェイブセットなどがあります。
- 刃先 :実際に材料を削り取る部分。高硬度なハイス鋼や超硬合金が使用される。
- 背部 :刃先を支える帯状のスチール部分。高速回転による引張力や切断時の押し付け力に耐える優れた柔軟性と疲労強度が求められる。
- 刃底 :刃と刃の間にある凹んだ部分。切断によって生じる切り屑を一時的に抱え込み、切断箇所の外へ排出する重要な役割を担う。
- ピッチ:1インチ(25.4mm)の間に何個の刃があるかを示す数値。
- 刃分け:切断幅がブレードの厚みよりも広くなるように左右に刃を傾ける加工。ブレードが材料に挟まれて動かなくなるのを防ぐ。
バンドソー替刃を選ぶ前に確認する項目
最適なバンドソー替刃を選定するためには、加工対象と使用する機械の仕様を事前に正しく整理することが必要です。選定の流れを標準化することで、手戻りや誤発注を防ぎ、加工品質の安定化を図ることができます。
切断する材料の材質・形状を確認する
最初に確認すべきは、切断する材料(被削材)の性質です。
材質:求められる刃材や切断速度が大きく異なります。
(例)炭素鋼(SS材・S-C材)、ステンレス鋼(SUS304・SUS316等)、アルミ合金、真鍮、チタン、ニッケル基合金(インコネル等)
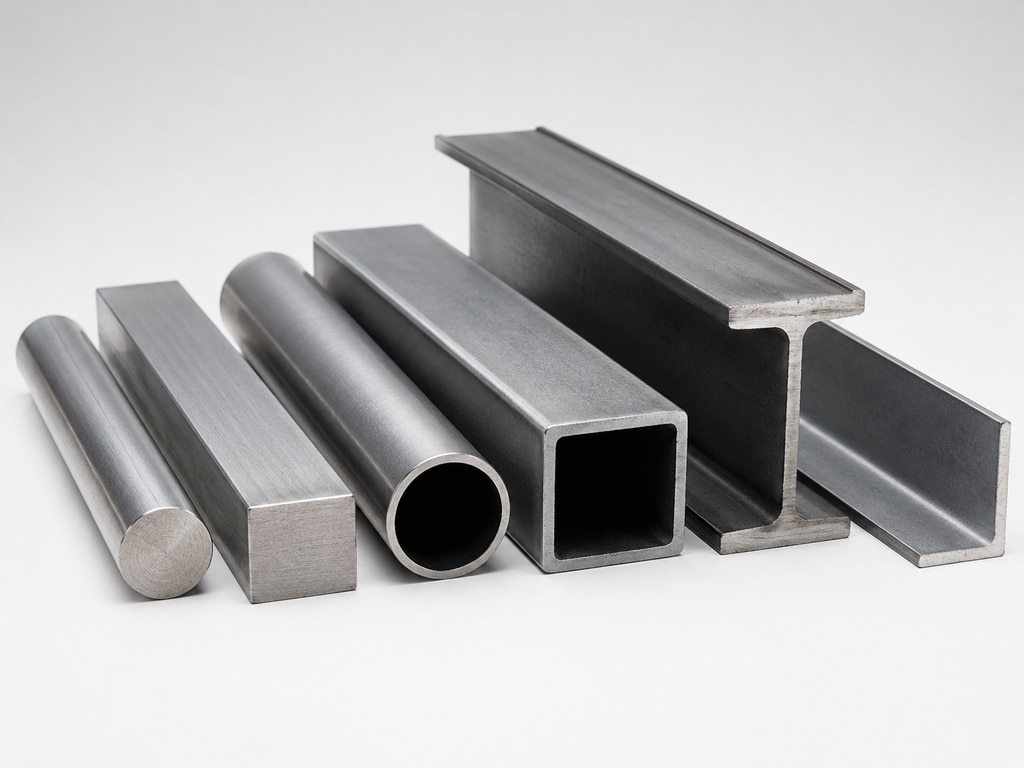
形状:無垢材と中空材では、切断時に刃が接触する長さが異なるため、それぞれに応じた刃先の形状と配列を選択する必要があります。
(例)丸棒、角材などの無垢材、中空の丸パイプ、角パイプ、H形鋼、アングル
バンドソーに適合する替刃の規格(長さ・幅・厚さ)を確認する
使用しているバンドソーの機種によって、取り付け可能なブレードの寸法規格(長さ・幅・厚さ)は決まっています。ポータブルバンドソーや充電式バンドソー、中型・大型のバンドソー切断機など、それぞれの取扱説明書やメーカーの適合表を確認し、正確なサイズを把握してください。
幅が合わないとブレードがホイールから脱落したり蛇行切断の原因になり、厚さが合わないとテンションが適正に張れず、ブレード破断のリスクが高まります。特に、異なるメーカーの互換品を導入する場合は、規格寸法のミリ表記とインチ表記の差異にも注意が必要です。
刃材の違い|M42・M51をどう使い分けるか
バンドソーの替刃寿命と切断性能を左右するのが「刃材」の選定です。現代の主流は、刃先にハイス鋼、背部にスプリング鋼を電子ビームなどで溶接したバイメタル構造ですが、その刃先ハイス鋼のグレードや、さらに上位の超硬ブレードを使い分けることで、コストパフォーマンスの改善が可能になります。
M42が向いているケース
M42(コバルトハイス鋼)は、コバルトを約8%含有した刃材で、汎用性が高いです。優れた耐摩耗性と適度な靭性(粘り強さ)を兼ね備えているため、炭素鋼、工具鋼、一般的なステンレス鋼、そして非鉄金属まで、幅広い被削材の切断に対応します。断続的な負荷がかかる形鋼の切断や、段取り替えが多く多品種の材料を1本のブレードで対応したい現場において、汎用性と費用対効果のバランスに優れています。
M51が向いているケース
M51(高コバルト系ハイス鋼)などは、タングステンなどの合金元素を強化した上位グレードの刃材です。M42を超える高い赤熱硬度(切断熱に対する強さ)と耐摩耗性を誇ります。そのため、高合金鋼、肉厚のステンレス鋼、析出硬化系合金といった熱を持ちやすく硬い難削材を、高速・高能率で連続切断を行う現場に最適です。初期導入コストはM42より上がりますが、適切な条件では長寿命化が期待できます。
\\貴社にぴったりなバンドソー替刃をご提案します!カタログダウンロードのフォームは約1分で登録完了します。//
ピッチの選び方|材料断面に入る刃数が重要
ピッチ(1インチあたりの刃数)の選定は、バンドソーの切断効率と刃こぼれ防止において、材質の選択と同等以上に重要です。基本原則は、「被削材の断面に常に最適な数の刃が噛み合っている状態を作ること」です。材料にかかる刃数が少なすぎると、1刃あたりの負荷が大きくなりすぎて刃欠け(チッピング)を起こし、逆に多すぎると、切り屑が刃底(ガレット)に詰まって摩擦熱が発生し、刃先の早期摩耗や蛇行切断を引き起こします。
無垢材のピッチ選定
丸棒や角材などの無垢材をカットする場合、切断長さ(材料の直径や幅)に応じてピッチを選択します。
太い材料:切り屑が大量に出るため、刃底が大きくピッチの粗い(数値が小さい)ブレードが必要
細い材料:刃底に余裕があるため、ピッチの細かい(数値が大きい)ブレードを使用
近年は、異なるピッチを組み合わせた「バリアブルピッチ(不等ピッチ)」が主流となっており、これにより切断時の共振(ビビリ)を抑制し、滑らかな切断と静音性を両立させることができます。例えば、直径100mmの炭素鋼無垢材であれば「3/4バリアブルピッチ」、直径50mm程度であれば「4/6バリアブルピッチ」などが標準的な選定目安となります。
パイプ・形鋼のピッチ選定
パイプやH形鋼などの構造材は、無垢材とは異なり、ブレードが切断する際に「肉厚の薄い部分」と「空洞部分」を繰り返し通過します。このため、ピッチが粗すぎると同時に材料に当たる刃数が少なくなり、少数の刃に負荷が集中します。その結果、刃先が材料の縁に強く引っかかり、刃先が連続して欠ける「ストリッピング」が発生します。
中空材の選定基準は「肉厚」が最優先となります。一般的に、肉厚が2mm以下の薄肉パイプでは「10/14」や「14/18」といった極めて細かいバリアブルピッチを使用し、常に2〜3個以上の刃が管壁にかかるようにします。肉厚が厚くなるにつれて「8/12」「6/10」「5/8」と、順次粗いピッチへと移行します。外径が大きくても、肉厚が薄い材料では細かいピッチを選択することが、ブレードの破損防止につながります。
替刃の価格ではなく、1カットあたりのコストで比較する
替刃単体の「購入価格」だけで製品を比較すると、工場の収益性を損なう可能性があります。重要なのは、「1カットあたりの総合コスト」です。価格の安い汎用替刃は初期費用を抑えられますが、摩耗が早く、交換頻度が増える傾向があります。段取り替えのダウンタイムコストや、摩耗した刃による切断面の傾きによる手戻り、二次加工(端面研磨など)にかかる時間や人件費を考慮すると、初期投資が高くてもより長寿命で高品質なブレードを使用したほうが、トータルコストは低減します。
例えば、次のような比較があります。
- 替刃A:20,000円、寿命500カット20,000円÷500カット=1カット40円
- 替刃B:26,000円、寿命1,000カット26,000円÷1,000カット=1カット26円
替刃Bは購入価格だけを見ると高価ですが、寿命が2倍であれば1カットあたりの刃物コストは約35%低減できます。
更に正確なコスト比較を行うには、替刃価格だけでなく、次のような項目も含めて評価することが重要です。
- 替刃交換にかかる時間
- 機械停止によるダウンタイム
- 作業者の人件費
- 切断時間(加工効率)
- 切断精度の低下による不良や再加工費用
このように購入価格ではなく、1カットあたりの総合コストという視点で替刃を選定することが加工コストの削減と生産性向上に繋がります。
刃が早く傷む原因と対策
「新品の刃に交換したばかりなのに、すぐに切れ味が落ちてしまう」「刃先が欠けてしまった」というトラブルは、現場では珍しくありません。これには原因があり、正しい対策を施すことで、寿命を延ばすことが可能です。
事象 | 原因 | 対策 |
刃先が欠ける、刃が連続して脱落する | ピッチが粗すぎる、送りが速すぎる、材料の固定が不十分 | 細かいピッチへ変更する、送りを下げる、バイスや材料の固定状態を確認する |
刃先の摩耗が早い | 周速が速すぎる、送りが弱く刃先が材料表面をこすっている、切削油が不足している | 材質に適した周速と送りに調整し、切削油の供給量と濃度を確認する |
切粉が刃底に詰まる | ピッチが細かすぎる、切粉除去ブラシが摩耗または調整不良 | 粗いピッチへ変更し、切粉除去ブラシを調整または交換する |
切断面が曲がる、斜めに切れる | 刃の摩耗、送り過大、刃張力不足、ガイドの摩耗や調整不良 | 替刃を交換し、送り、刃張力、ガイドの状態を確認する |
刃の胴部に亀裂が入る、破断する | 刃張力が高すぎる、ホイールや背面ガイド、サイドガイドの調整不良 | 適正な刃張力に調整し、ホイールおよび各ガイドの摩耗と位置を確認する |
刃の背面にバリや傷が発生する | 刃の背面がホイールのフランジに接触している、背面ガイドが摩耗している | ホイール位置と背面ガイドを調整し、摩耗部品を交換する |
新品刃の寿命を左右する慣らし運転
バンドソー替刃の寿命を最大限に引き出すために、効果的なのが「慣らし運転」です。
慣らし運転とは、極めて鋭利なエッジ部に「微小なR(丸み)」を均一に形成し、刃先の強度を高める作業です。
■慣らし運転の手順
- ブレード周速を通常の「70%」、送り速度(切断圧)を通常の「50%」に設定する。
- 無垢材を切断する場合は300〜500cm²程度の切断面積、パイプ・形鋼の場合は15分間、超硬ブレードの場合は1500〜2000cm²の切断面積を目安に慣らし運転を行う。
- 切断中に異音や異常振動(ビビリ)が発生していないかを確認しながら、数段階に分けて徐々に通常の切断条件へ戻す。
まとめ
バンドソーの替刃選定は、工場のコスト削減と安定した切断品質を実現するために重要です。
単に刃のサイズ(長さ・幅・厚さ)を機械に合わせるだけでなく、「切断する被削材の材質と形状」「最適な刃材(M42/M51/超硬)」「肉厚や径に応じた適切なピッチ」を照らし合わせることが、トラブルを防ぐ大前提となります。そして導入後は、正しい切断条件の設定、十分なクーラント管理、そして何よりも「新品刃の慣らし運転」を行うことで、替刃のポテンシャルを引き出すことができます。
目の前の購入価格だけでなく、長寿命化と段取り替え削減による「1カットあたりのコスト」を最小化する替刃選定を行い、安定した生産体制を実現してください。
\\「適した替刃を選定してほしい」「見積もりが欲しい」などお気軽にご相談ください//
\\バンドソーの製品ページはこちらからご覧いただけます//