金属切断用バンドソーが斜めに切れる原因は?切れ曲がりの確認・対策方法を解説
金属加工の現場では、バンドソーで材料を切断した際に「切れ曲がり(斜め切れ)」が発生することがあります。切断面が斜めになると、後工程での追加加工や手直しが必要になったり、材料の取り代が増えたりするなど、加工品質や作業効率に影響します。
では、なぜバンドソーはまっすぐ切れなくなるのでしょうか。本記事では、金属材料を切断する据置型バンドソー(帯鋸盤)を対象に、切れ曲がりが発生する主な原因と、現場で確認しておきたいポイント、具体的な対策について解説します。
目次[非表示]
- 1.このような斜め切れの症状が出ていませんか?
- 1.1.切断面全体が左右に傾いている
- 1.2.切断面が湾曲、または皿状になっている
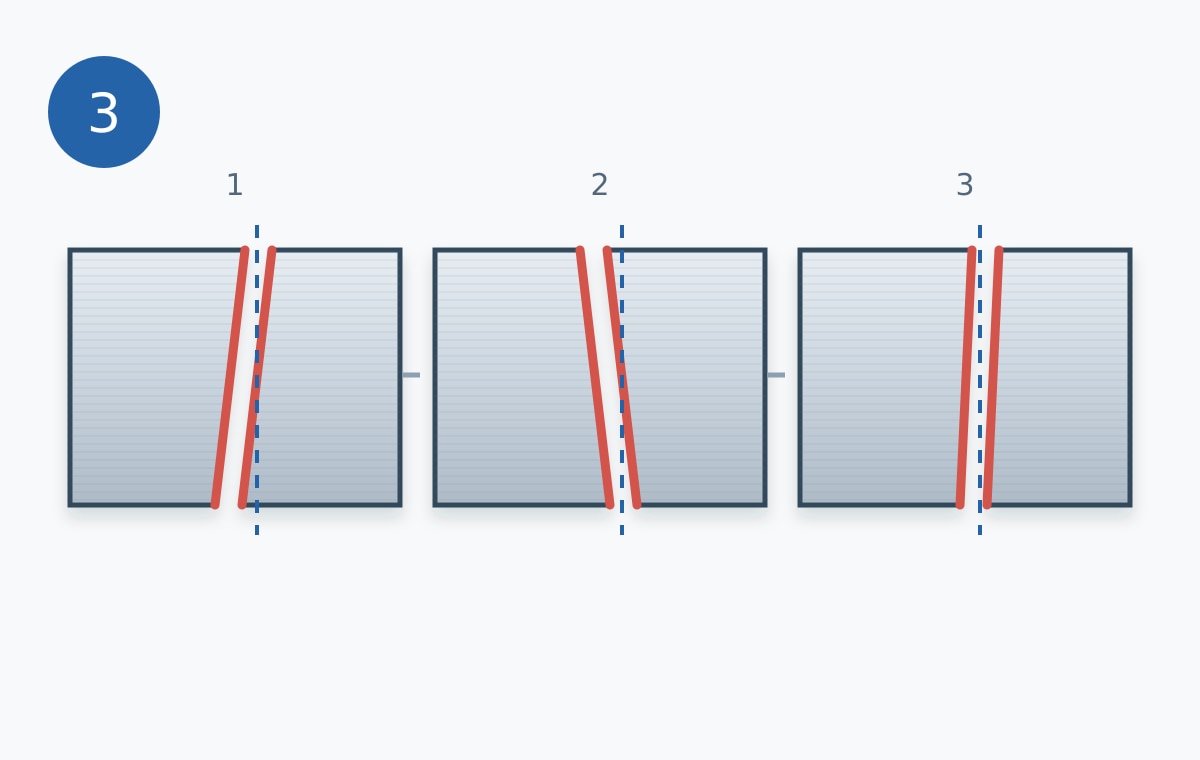
- 1.3.切るたびに傾く方向や角度が変わる
- 2.バンドソーが斜めに切れる・まっすぐ切れない5つの原因
- 2.1.原因1:鋸刃が摩耗・損傷している
- 2.2.原因2:鋸刃のピッチや刃型が材料に合っていない
- 2.3.原因3:鋸刃のテンションやガイドに問題がある
- 2.4.原因4:切断条件や材料の固定が適切でない
- 2.5.原因5:機械本体の精度・部品に問題がある
- 3.バンドソーの斜め切れを解消する調整・対策方法
- 3.1.鋸刃(ブレード)を見直す
- 3.2.機械本体の各部を点検し、必要に応じて調整・修理を依頼する
- 3.3.適切な切断条件に設定する
- 3.4.材料の固定(クランプ)方法を改善する
- 3.5.新品鋸刃の慣らし運転
- 4.バンドソーを点検・調整する際の安全上の注意
- 5.よくある質問(FAQ)
- 6.まとめ
このような斜め切れの症状が出ていませんか?
「斜め切れ」といっても、切断面の状態や傾き方によって、考えられる原因や確認すべき箇所は異なります。原因を特定するためには、まず切断面の状態を確認し、どのような症状が発生しているのかを把握することが重要です。
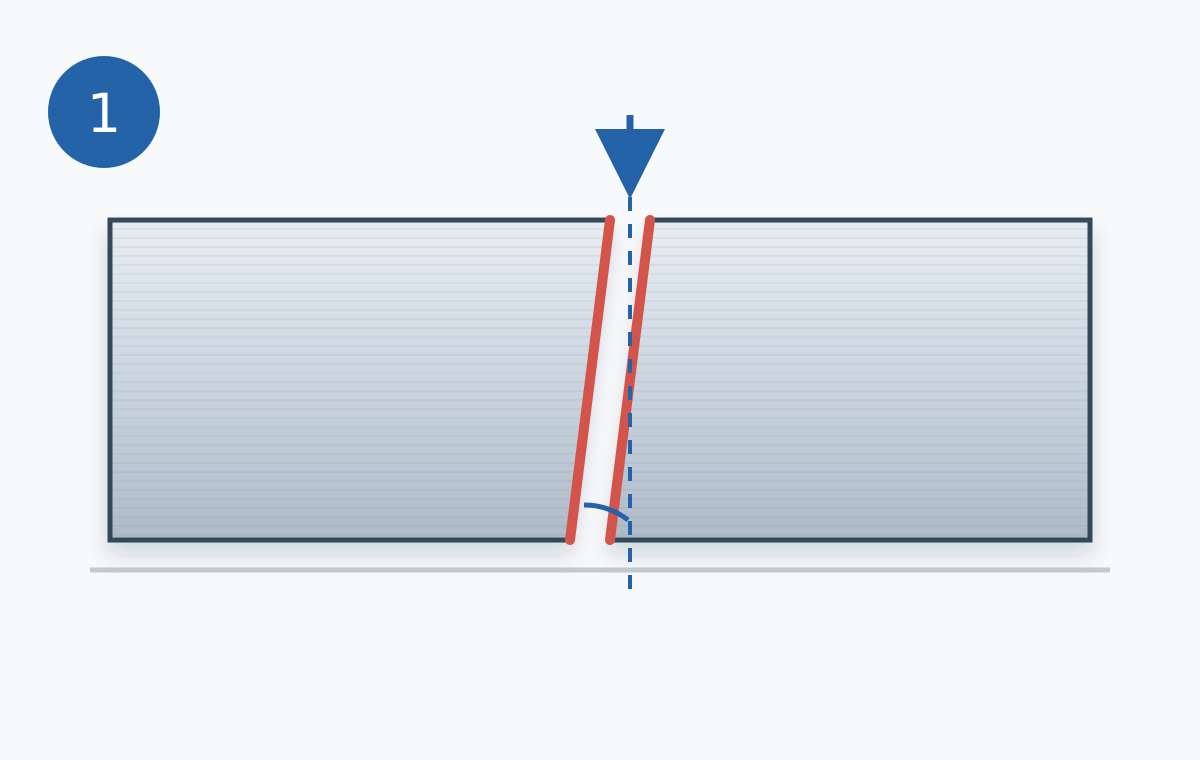
※次の①~③の図は切断状態を模式的に示した図です。
切断面全体が左右に傾いている
切り始めから切り終わりまで、切断面全体が一定の角度で傾く症状です。
鋸刃の偏摩耗、鋸刃ガイドの直角度・間隔の調整不良、鋸刃とバイス・テーブルとの直角度、材料の座りや固定状態などが原因として考えられます。
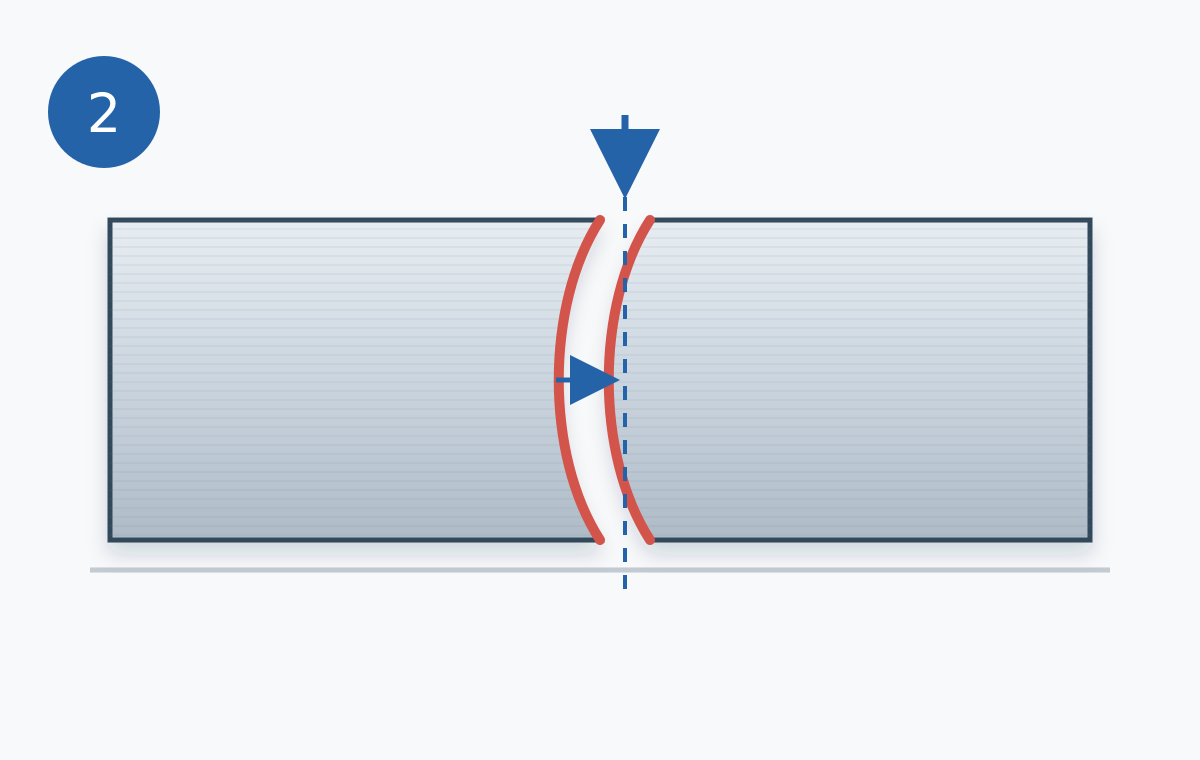
切断面が湾曲、または皿状になっている
切断途中で鋸刃が左右に逃げ、切断面が弓なりや皿状になる症状です。
テンション不足、鋸刃ガイドの摩耗・調整不良、鋸刃の偏摩耗、材料に合わないピッチ、過大な送りなどが原因として考えられます。
切るたびに傾く方向や角度が変わる
切断ごとに、曲がる方向や角度が変動する症状です。
材料の固定不良、鋸刃ガイドの摩耗やガタ、鋸刃の損傷・偏摩耗、バイスやテーブルへの切粉の挟み込みなどが原因として考えられます。
バンドソーが斜めに切れる・まっすぐ切れない5つの原因
バンドソーがまっすぐに切れない状態に陥る背景には、消耗品の寿命から不適切な設定、機械構造の摩耗まで複数の要因が潜んでいます。ここでは代表的な5つの原因を掘り下げていきます。
原因1:鋸刃が摩耗・損傷している
主な原因の一つが、鋸刃の寿命や部分的な損傷です。金属を切り続けるうちに、刃先の片側だけが早く摩耗すると、切削抵抗が左右不均等になり、刃は抵抗の少ない方向へ逃げて斜めに切れてしまいます。また、切断中に「ガタン、ガタン」と周期的な異音が響く場合は、鋸刃の欠けや損傷などが考えられます。鋸刃の状態を確認し、異常がある場合は交換してください。
原因2:鋸刃のピッチや刃型が材料に合っていない
切断する材料の形状や硬さ、肉厚に対して、鋸刃のピッチ(山数)が不適切だと刃に負荷がかかります。特にアングル鋼やパイプなどの構造材を切断する際、ピッチが細かすぎると、切粉が歯溝に詰まり、発熱や切れ曲がりの原因になります。一方、ピッチが粗すぎると、同時に材料にかかる刃数が少なくなり、刃先への負荷が増えて刃欠けや切れ曲がりにつながります。特にパイプや形鋼は、肉厚と断面形状に合ったピッチ・刃型を選定することが重要です。
原因3:鋸刃のテンションやガイドに問題がある
鋸刃を張る力が緩い(テンション不足)と、材料に刃が当たった際にたわんでしまい、直進性が保てなくなります。また、刃の振れを抑え込み、垂直度を保つための鋸刃ガイドが摩耗している場合も斜め切れを誘発します。
原因4:切断条件や材料の固定が適切でない
切削速度(鋸刃周速)や送りが材料・鋸刃に合っていないと、鋸刃のたわみや摩耗を招き、切れ曲がりや刃欠けの原因となります。特に送りが過大な場合、鋸刃が切削抵抗に負けて直進性を保てなくなります。また、材料の固定が不十分な場合は、切削中に材料が動き、斜め切れを引き起こします。
原因5:機械本体の精度・部品に問題がある
バンドホイールの位置ずれや摩耗、軸受のガタ、鋸刃ガイドの摩耗・調整不良などは、鋸刃の走行を不安定にし、切れ曲がりの原因となります。また、バイス、テーブル、材料受け部の摩耗や不具合により、材料を正しい姿勢で固定できない場合もあります。
バンドソーの斜め切れを解消する調整・対策方法
原因が確認できたら、該当する箇所の状態を確認し、必要に応じて部品の交換や各部の調整を行います。バンドソーの切れ曲がりは、鋸刃だけでなく、材料の固定状態やガイド、機械各部の調整など、複数の要因が関係している場合があります。ここでは、原因ごとに確認すべき箇所と、具体的な対処方法について説明します。
※点検・調整・鋸刃交換は、必ず主電源を切り、鋸刃が完全に停止した状態で、機械メーカーの取扱説明書に従い行ってください。
鋸刃(ブレード)を見直す
まずは鋸刃の状態を確認します。摩耗や刃欠け、アサリの偏摩耗がないかを確認し、異常が見られる場合は交換します。
鋸刃の幅・厚さ・長さは機械の指定に従います。そのうえで材料や断面形状に合ったピッチ・刃型・鋸刃材質を選定します。難削材には、コバルトハイスを使用したバイメタル刃などが適しています。また、鋸刃の取付方向や取付状態も確認します。
機械本体の各部を点検し、必要に応じて調整・修理を依頼する
ガイド周辺は、鋸刃ガイドの摩耗やガタつき、位置・間隔を確認します。ブレードを適切に案内できる状態かを確認し、必要に応じて調整・交換します。また、鋸刃のテンションが規定値に設定されているか、バンドホイールの回転や鋸刃の走行に異常がないかも確認します。異常がある場合は、メーカーや販売店へ相談してください。
チップブラシは、摩耗や位置、鋸刃への当たり具合を確認し、必要に応じて調整・交換します。
適切な切断条件に設定する
切削速度(鋸刃周速)と送りは、材料の材質・寸法・断面形状、使用する鋸刃および機械の仕様に合わせて設定します。送りが高すぎると鋸刃がたわみ、切れ曲がりや刃欠けの原因となります。また、切削速度が適切でない場合は、刃先の摩耗を早めることがあります。
クーラントを使用する機械では、機械メーカー・鋸刃メーカーの指定に従い、濃度、供給量、ノズル位置、汚れや切粉の混入などを確認してください。
材料の固定(クランプ)方法を改善する
バイスの口金が摩耗していないか点検し、材料を隙間なくしっかりと固定します。長いワークを切断する際は、自重で材料が垂れ下がって斜めに侵入するのを防ぐため、必ず補助のワークスタンドを使用してバンドソーのテーブル面と完全に水平になるよう調整します。
また、不整形な材料やアングル材を切断する際は、専用の当て具や簡易のクランプ治具を活用して、固定力を一様に分散させます。
新品鋸刃の慣らし運転
新しい鋸刃を使用する際は、慣らし運転を行います。適切な条件で刃先を徐々に馴染ませることで、鋸刃の性能を引き出し、寿命を保つことにつながります。
慣らし切削は、以下の手順を基本とします。(ホンスベルグ社推奨)
- 切削速度は通常の70%、送り速度は50%程度から開始。
- 累計切断面積が300~500cm²に達するまで、またはパイプ・形鋼は15分程度切断した後、切削条件を徐々に推奨値へ戻す。
- 超硬鋸刃の場合は、累計切断面積が1,500~2,000cm²に達するまで慣らし切削を行い、その後、切削条件を推奨値へ戻す。
バンドソーを点検・調整する際の安全上の注意
バンドソーの点検や調整、鋸刃の交換を行う際は、思わぬ事故を防ぐため、以下の点に注意して作業してください。
- ガイドや鋸刃などの調整・交換は、機械メーカーの取扱説明書に従って行う。
- 点検・調整を行う前に、必ず主電源を切る。
- 鋸刃が完全に停止していることを確認してから作業する。
- 鋸刃を交換する際は、手袋などの適切な保護具を着用する。
▼バンドソー切断機の安全な使用方法を詳しく知りたい方はこちら▼
【関連記事】バンドソー切断機とは?金属切断の基本から安全な使い方までプロが解説
よくある質問(FAQ)
Q.
新しい刃なのに斜めに切れます。なぜですか?
A.
新しい刃であるにもかかわらず、最初の切断から傾く場合、刃を支えるガイドの直角度自体が狂っているか、取り付け時にテンションが十分に確保されていないことが考えられます。また、最初の切断時に慣らし運転を行わず過大な力で切り込んだ結果、早期に刃先が損傷し、偏摩耗状態を作り出してしまった可能性もあります。
Q.
束ね切りをすると特に切れ曲がりがひどいです。
A.
複数本のパイプや丸棒を重ねて一度に切断する束ね切りは、各材料の間に微小な隙間が生じるため、切断中に材料が回転したり横滑りしたりしやすくなります。この動きが刃に不規則な横荷重を与え、斜め切れを誘発します。束ね切り用の強力な専用クランプを使用するか、材料同士しっかりと固定することが重要です。また、材料の総断面積や使用する鋸刃に応じて、メーカー推奨値を基準に切削条件を調整します。
まとめ
バンドソーの斜め切れは、鋸刃の摩耗や選定、テンション、荷重・鋸速など、さまざまな要因によって発生します。
まずは鋸刃の状態やガイド、テンションなどを確認し、切断条件が材料に合っているかを見直してみましょう。調整や部品交換を行っても改善しない場合は、機械本体や駆動部に原因がある可能性もあるため、メーカーや販売店への相談をおすすめします。
日頃から各部の状態を確認し、異常が見られた場合は早めに対処することが、切断精度を保つうえで重要です。
バンドソーの切断でお困りのことがありましたら、お気軽にご相談ください。
用途や材料、現在の切断状況などを確認し、適した方法をご案内します。
バンドソー切断機の仕様や加工能力、対応する材料などを詳しく確認したい方は、
製品カタログをご覧ください。各製品の特長や仕様をまとめてご確認いただけます。