帶鋸替換刀刃的選擇方法|徹底解說材質・刃材・間距・磨合運轉
帶鋸替換刀片的選擇是決定加工效率和生產成本的重要因素。選擇合適的刀片不僅可以提高不銹鋼和難切削材料的切割質量,還可以延長刀片的使用壽命,從而減少停機時間並最大化成本效益。在本文中,我們將根據專業知識解說帶鋸替換刀片的基本結構,選擇標準,以及延長刀片壽命的具體方法。
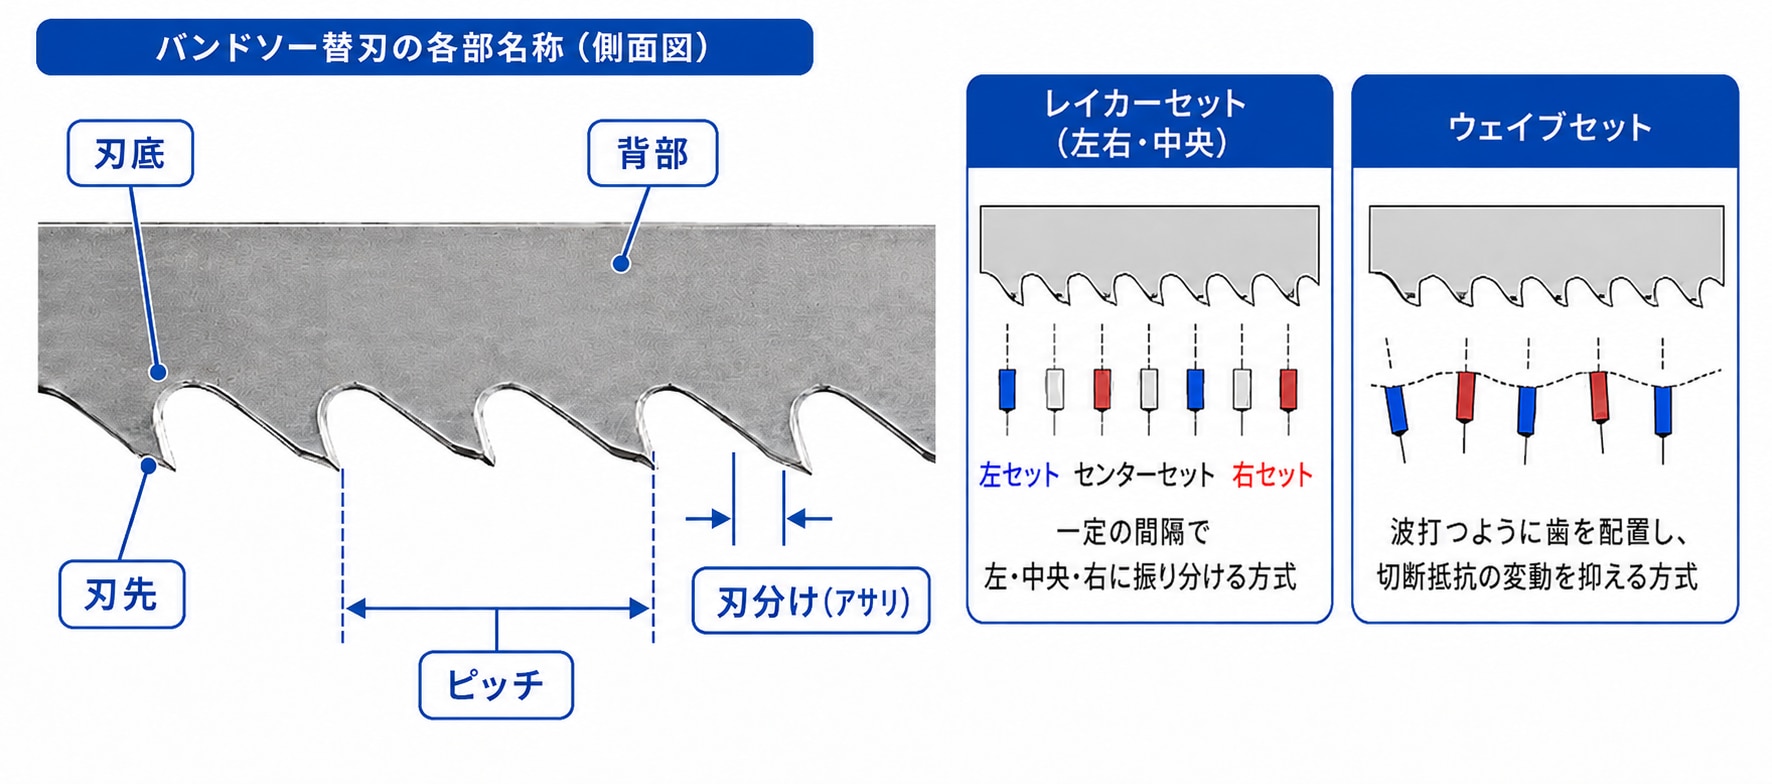
帶鋸替換刃的構造和各部分的名稱
帶鋸刀片 (刀片) 的製造基於先進的冶金技術和設計理論,而不僅僅是鋸齒狀的金屬帶。
分刃 (蛤蜊) 的排列方式,有以固定間隔左右、中間分開的Laker組合,也有以波浪排列的Wave組合等。
- 刃口:實際切削材料的部分。使用高硬度的高硬度鋼和超硬合金。
- 背部:支撐刀刃的帶狀鋼部分。需要卓越的靈活性和疲勞強度,以承受高速旋轉的拉力和切割時的壓力。
- 刀片底部:刀片和刀片之間的凹痕。它負責暫時擁抱切割產生的碎屑並將其排出切割區域。
- 間距:1英吋 (25.4mm) 之間有多少刀片的數值。
- 分刃:左右傾斜刀片,使切割寬度大於刀片厚度。防止葉片卡在材料中。
選擇帶鋸替換刀片前的確認項目
為了選擇最適合的帶鋸替換刀片,必須事先正確組織加工對象和所使用機械的規格。通過標準化選擇流程,可以防止返工和錯誤訂購,確保加工品質的穩定化。
檢查切割材料的材質和形狀
首先要確認切割材料 (切削材料) 的性質。
材質:要求的刃材和切割速度有很大的差異。
(例)碳素鋼 (SS材・S-C材)、不鏽鋼 (SUS304・SUS316等)、鋁合金、黃銅、鈦、鎳基合金 (Inconel等)
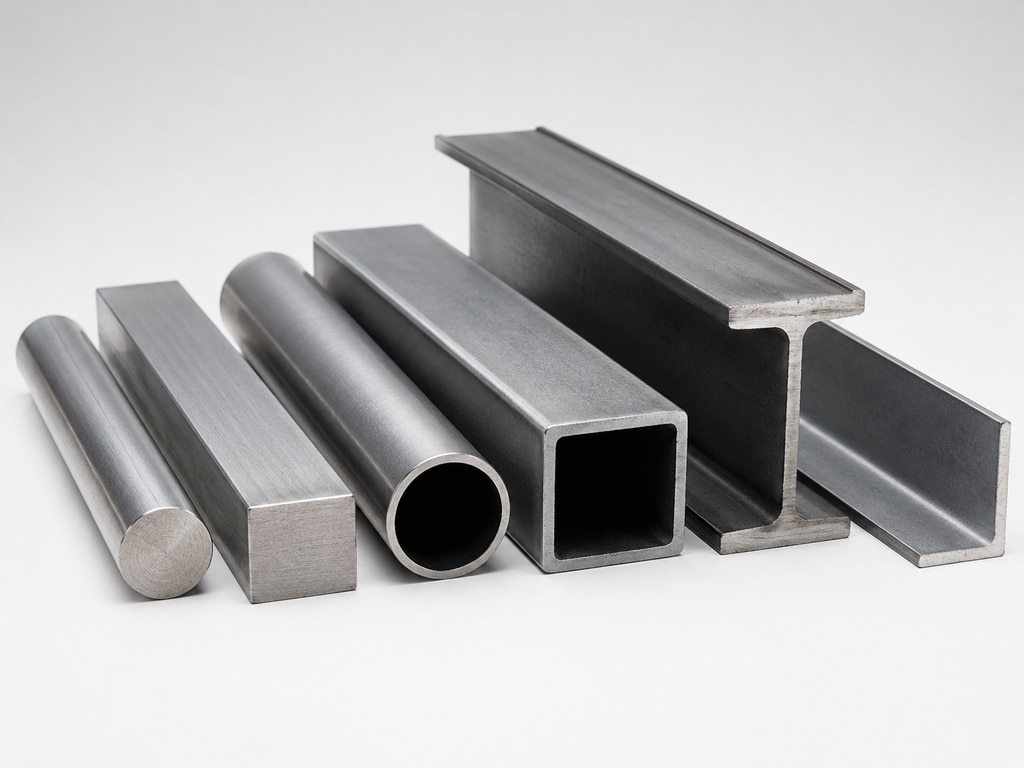
形狀:實心和空心材料的刀片在切割時接觸的長度不同,因此您需要選擇相應的刀片形狀和排列。
(例)實木,如圓棒,方木,空心圓管,方管,H形鋼,角鐵
確認適合帶鋸的替刃規格 (長度、寬度、厚度)
可安裝的刀片尺寸規格 (長度、寬度和厚度) 取決於所使用的帶鋸機型。無論是可攜式帶鋸、充電式帶鋸,還是中型或大型帶鋸切割機,請查閱其使用手冊和製造商的合規表,以確定其準確尺寸。
寬度不匹配可能導致葉片從輪上脫落或蛇形切割;厚度不匹配可能導致張力不正確,增加葉片斷裂的風險。特別是在部署不同製造商的相容產品時,也要注意標準尺寸的毫米和英寸之間的差異。
刃材的不同|如何分別使用M42・M51
「刃材」的選擇決定了帶鋸的換刃壽命和切割性能。現代的主流是在刀刃上使用高速鋼,在背部使用彈簧鋼用電子束等焊接而成的雙金屬結構。但是,如果使用這種刀刃高速鋼的等級和更高級的超硬刀片,則可以改善性價比。
M42適用案例
M42 (Cobalt High Steel) 是一種含8%鈷的刀片材料,具有很高的通用性。它具有優異的耐磨性和適度的韌性 (韌性),可以切割各種材料,包括碳鋼、工具鋼、一般不鏽鋼和非鐵金屬。對於需要間歇性負荷的型鋼切割,以及需要使用一個刀片來處理多種材料的現場,它具有出色的通用性和成本效益的平衡。
M51適用案例
M51 (高鈷系高速鋼) 是一種高級刀片材料,強化了鎢等合金元素。擁有超過M42的高紅熱硬度 (抗切割熱) 和耐磨性。因此,對於高合金鋼、厚壁的不鏽鋼、析出硬化系合金等容易帶熱的硬質難切削材,最適合進行高速、高效連續切割的現場。初始成本較M42高,但在適當條件下可延長使用壽命。
\\為貴公司推薦合適的帶鋸替換刀片!目錄下載表單在大約1分鐘內完成註冊。//
如何選擇間距|進入材料斷面的刃數很重要
選擇間距 (每英寸刀片數) 與選擇帶鋸切割效率和防止刀片溢出的材料同等重要。基本原則是「確保切削材料的橫截面始終具有最佳數量的刀片。」。如果材料上的刀片數太少,每個刀片的負荷就會變得太大,導致刀片缺損 (切屑) 。相反地,如果刀片數太多,切屑就會堵塞在刀片底部 (薄餅),產生摩擦熱,導致刀片的早期磨損和蛇形切割。
品質方針
切割實木 (例如圓棒或方木) 時,請根據切割長度 (材料的直徑或寬度) 選擇間距。
粗材料:因為會產生大量的碎屑,所以需要較大的刀片底部和較粗的間距 (較小的數值)
細材料:因為有較大的刀片底部和較小的間距 (較大的數值)
近年來,組合了不同間距的「Variable Pitch (不等間距) 」成為了主流,這樣可以抑制切割時的共振 (顫動),同時實現平滑的切割和靜音性。例如,直徑100mm的碳鋼實木的標準選擇基準是「3/4可變間距」、直徑50mm左右的標準選擇基準是「4/6可變間距」等。
鋼管、型鋼的間距選擇
與實木不同的是,管材和H型鋼等結構材料在切割刀片時會重複穿過「薄壁」和「空洞」。這會導致間距過於粗糙,同時減少了接觸材料的刀片數量,從而將負荷集中在少數刀片上。因此,邊緣會緊緊地卡在材料的邊緣上,導致邊緣連續斷裂的「脫落」。
中空材的選定標準以「厚度」為最優先。一般來說,厚度小於2mm的薄管使用非常精細的可變間距 (例如10/14或14/18),以確保管壁上總共有超過2~3個刀片。隨著壁厚增加,壁厚會依序從8/12、6/10、5/8逐漸變粗。對於外徑較大但厚度較薄的材料,選擇較小的間距有助於防止葉片損壞。
比較每個刀片的成本,而不是刀片的價格
如果只比較單個刀片的「購買價格」,可能會降低工廠的盈利能力。重要的是「每次切割的總成本」。價格便宜的通用刀片可以降低初始成本,但容易磨損,更換頻率也會增加。考慮到換刀的停機成本、刀片因磨損而傾斜導致的返工,以及二次加工 (如端面研磨) 所需的時間和人力成本,使用壽命更長、品質更好的刀片 (初始投資較高) 可降低總成本。
例如:。
- 替刃A:2万日元,壽命500切2万日元÷500切=1切40日元
- 替刃B:26,000日元,壽命1,000切26,000日元÷1,000切=1切26日元
單從購買價格來看,替換刀片B是昂貴的,但如果壽命是2倍,則每個刀片的成本可降低約35%。
為了更準確地比較成本,重要的是不僅要評估刀片價格,還要評估以下項目:。
- 換刃所需時間
- 停機時間
- 作業人員的人事費
- 切割時間 (加工效率)
- 切割精度降低導致的缺陷和再加工成本
因此,不是以購買價格,而是以每切削一次的綜合成本的觀點來選擇替換刀刃,有助於降低加工成本和提高生產率。
刀片快速損壞的原因和對策
「才剛換了新的刀刃,馬上就不鋒利了」「刀尖缺損」的問題在現場並不少見。這是有原因的,正確的措施可以延長壽命。
事件 | 原因 | 對策 |
刀尖缺損,刀刃連續脫落 | 間距太粗,進料太快,材料固定不牢 | 改變更精細的間距、降低進給量,並檢查鉗子和材料是否固定 |
刀刃磨損快 | 周速過快、進給力弱、刀尖摩擦材料表面、切削油不足 | 調整適合材料的周速和進給,並查看切削油的供應和濃度 |
切屑卡在刀刃底部 | 間距過小、去屑刷磨損或調整不良 | 變更粗糙間距並調整或更換去屑刷 |
切割面彎曲或斜切 | 刀片磨損,進給過大,刀片張力不足,導軌磨損或調整不良 | 更換刀片,檢查進給、刀片張力和導軌狀態 |
刀身破裂或斷裂 | 刀片張力過高,滾輪、背面導軌或側邊導軌調整不良 | 調整至適當的刀片張力,並檢查輪子和每個導軌的磨損和位置 |
刀片背面有毛刺或刮痕 | 刀片背面與滾輪凸緣接觸,且背面導軌已磨損 | 調整轉輪位置和背面導軌,並更換磨損零件 |
影響新刀片壽命的磨合運轉
為了最大限度地提高帶鋸替換刀片的壽命,「磨合運轉」非常有效。
磨合運轉指的是在極銳利的邊緣均勻形成「微小的R (圓形) 」,以提高刀尖強度的作業。
■動作環境
- 將葉片周速設為正常的70%,進給速度 (切割壓力) 設為正常的50%。
- 實木切割時,切割面積約為300~500cm2;管材和型鋼切割面積約為15分鐘;超硬刀片切割面積約為1500~2000cm2。
- 在切割過程中,逐步回復正常切割模式,同時檢查是否有噪音或異常震動 (顫抖) 。
總結
選擇帶鋸的刀片是降低工廠成本和實現穩定切割質量的關鍵。
不只是單純地將刀刃的尺寸 (長、寬、厚) 與機械相符,還要對照「切割材料的材質和形狀」、「最適合的刀刃材料 (M42/M51/超硬) 」、「對應厚度和直徑的適當間距」,這是防止故障發生的大前提。導入後,透過設定正確的切割條件、充分的冷卻劑管理、最重要的是「新刀片的磨合運轉」,就能發揮替換刀片的潛力。
不僅是眼前的購入價格,還要選定能將長壽命化和轉換步驟減少所帶來的「每切削成本」最小化的替換刀片,實現穩定的生產體制。
\\「希望選定合適的替刃」、「希望報價」等請隨時與我們聯繫//
\\帶鋸的產品頁面請點擊這裡//