為什麼金屬切割帶鋸會歪斜?切斷彎曲的確認及對策方法解說
在金屬加工現場,使用帶鋸切割材料時,可能會發生「切割彎曲 (斜切) 」。傾斜的切面可能會影響加工品質和工作效率,例如需要額外的後製加工和返工,以及增加材料的取料成本。
那麼,請問為什麼帶鋸不能直接切割呢?在本文中,針對切割金屬材料的固定式帶鋸機 (帶鋸盤),本文解說發生斷彎的主要原因、現場需要確認的要點,以及具體的對策。
目錄隱藏
- 1.有沒有這樣的斜切症狀?
- 1.1.切割面全部左右傾斜
- 1.2.切面彎曲或盤狀
- 1.3.每次切割傾斜的方向和角度都會改變
- 2.帶鋸斜切、無法直切的5個原因
- 2.1.原因1:鋸片磨損或損壞
- 2.2.原因2:鋸片的間距或刃型與材料不符
- 2.3.原因3:鋸片張力或導軌問題
- 2.4.原因4:切割條件或材料固定不當
- 2.5.原因5:機械本身的精度和零件有問題
- 3.消除帶鋸斜切的調整和對策方法
- 3.1.檢查鋸片 (刀片)
- 3.2.檢查機身部件,必要時請求調整和維修
- 3.3.設定適當的切斷條件
- 3.4.改善材料固定 (夾緊) 方法
- 3.5.新鋸片的磨削操作
- 4.檢查、調整帶鋸時的安全注意事項
- 5.常見問題 (FAQ)
- 5.1.明明是新的刀刃,卻可以斜切。為什麼?
- 5.2.捆切的時候特別是斷彎很嚴重。
- 6.總結
請問你有出現像這樣斜切的症狀嗎?
根據切面的狀況和傾斜方式,「傾斜」可能的原因和需要檢查的地方有所不同。若要確定原因,請務必先檢查切割面的狀況,並找出你遇到的症狀。
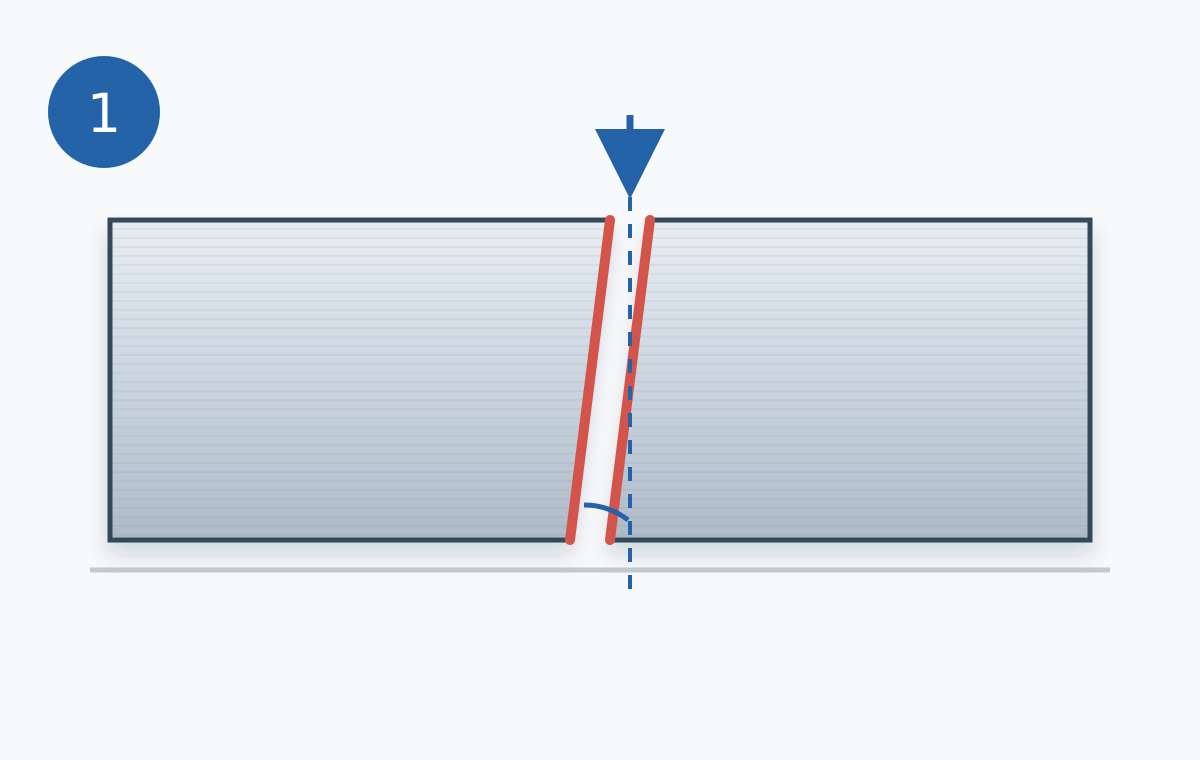
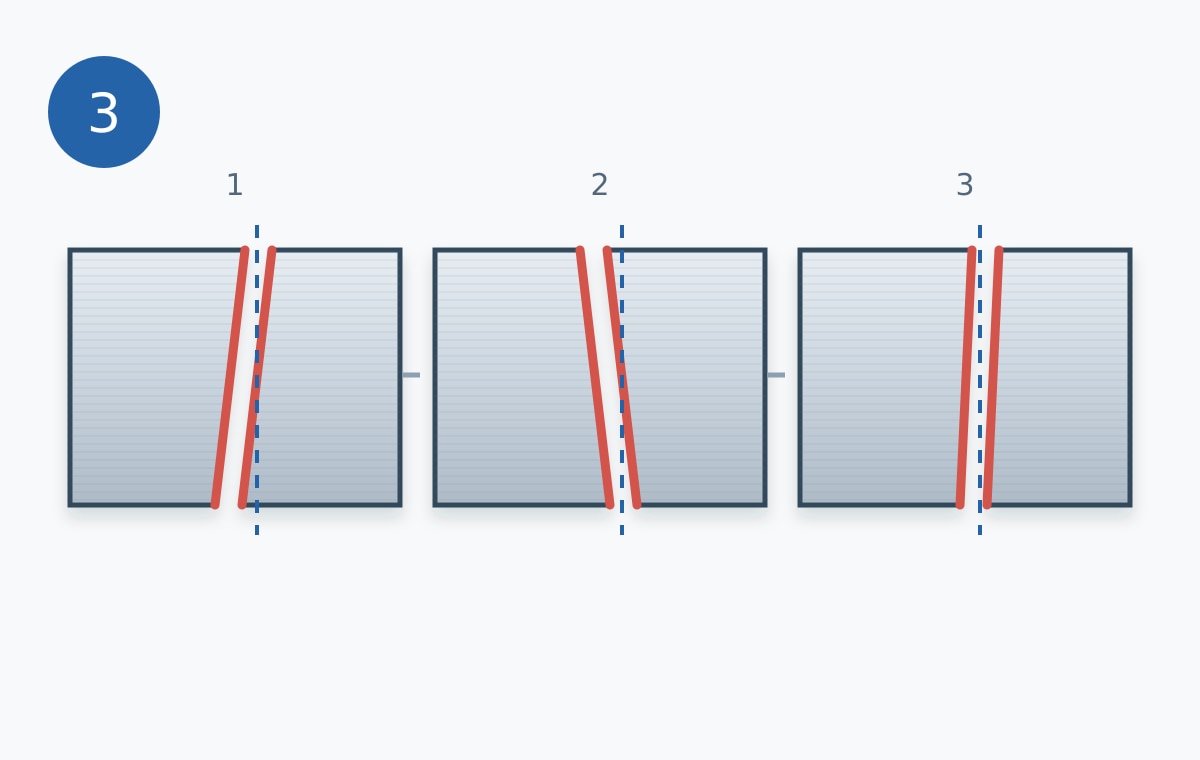
※下圖 (1) ~ (3) 是切割狀態的示意圖。
整個切面左右傾斜
從開始切割到結束,整個切割面以一定角度傾斜的症狀。
鋸片的偏磨損、鋸片導軌的直角和間距調整不良、鋸片和副工作台的直角、材料的坐姿或固定狀態等都是可能的原因。
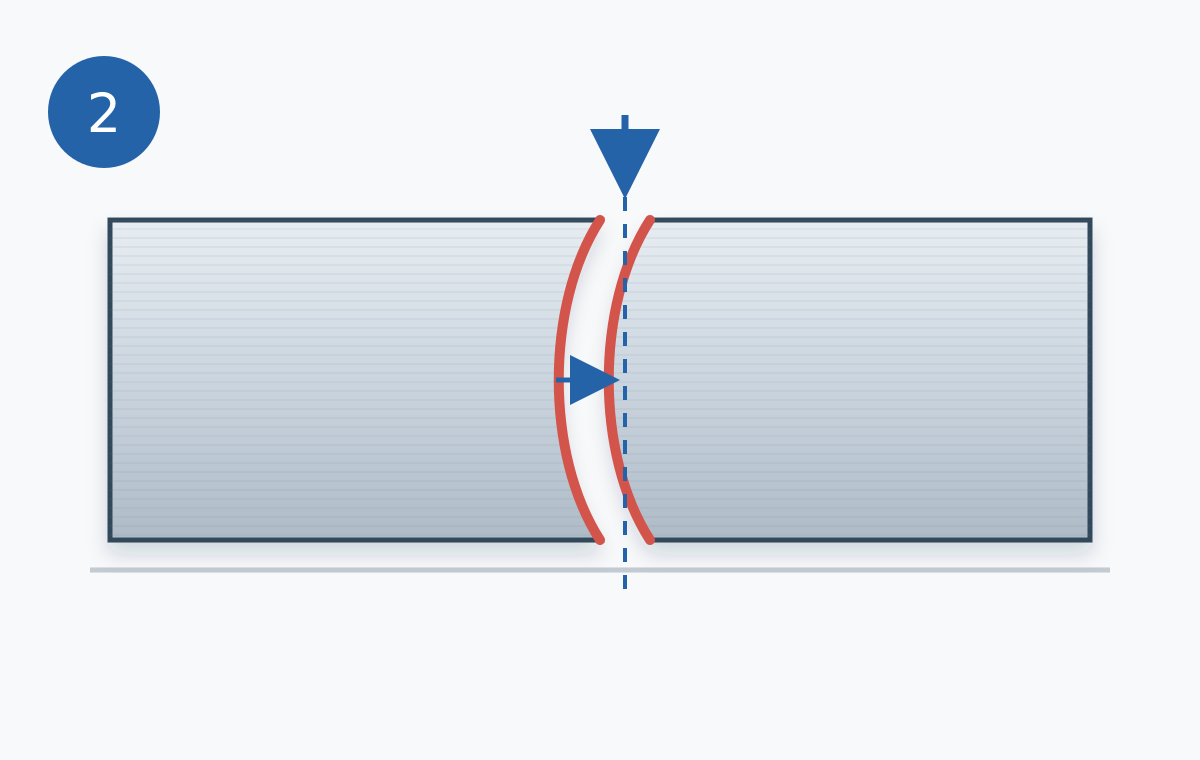
切面彎曲或盤狀
鋸片在切割過程中左右脫落,導致切割面呈弓形或碟狀。
張力不足、鋸片導片磨損、調整不良、鋸片偏磨損、與材料不符的間距、過量的進給等都是可能的原因。
每次切割都會改變傾斜的方向或角度
每次切割時,彎曲的方向或角度會有所不同。
這可能是由於材料固定不良、鋸片導片磨損或鬆動、鋸片損壞或偏磨損、鋸片或桌面上的切屑。
帶鋸無法斜切或直切的5個原因
從耗材壽命、不正確的設定到機械結構的磨損,多種因素都會導致帶鋸無法直線切割。以下是五個最具代表性的原因:。
原因1:鋸片磨損或損壞
其中一個主要原因是鋸片的壽命或部分損壞。在持續切割金屬的過程中,如果刀尖的一側磨損過快,則切削時的阻力會不均勻,刀刃會向阻力較低的方向逃逸並以斜角切割。此外,如果在切割過程中發出「砰,砰」的週期性噪音,則可能是鋸片斷裂或損壞。請檢查鋸齒狀況並更換鋸片。
原因2:鋸片的間距或刀型與材料不符
根據切割材料的形狀、硬度和厚度,如果鋸片的間距 (山數) 不正確,就會對刀片造成負擔。特別是在切割角鋼或管材等結構材料時,如果間距過小,切屑會堵塞齒槽,導致發熱或斷裂彎曲。另一方面,過粗的間距會減少材料同時承受的刀刃數量,增加刀尖的負荷,從而導致刀刃缺口和彎曲。特別是對於管材和型鋼,選擇適合壁厚和截面形狀的間距和刃型非常重要。
原因3:鋸片張力或導軌問題
如果鋸片的張力不夠 (張力不足),鋸片碰到材料時會彎曲,無法保持直線。此外,用於減少刀刃跳動和保持垂直度的鋸片導片磨損也會觸發斜切。
原因4:切割條件或材料固定不當
如果切削速度 (鋸片周速) 和進給與材料和鋸片不相符,會導致鋸片彎曲和磨損,從而導致斷裂和缺刃。特別是在進給過大的情況下,鋸片會失去切削阻力,無法保持直線。此外,如果材料固定不當,材料會在切削過程中移動,導致切斷角度。
原因5:機器本身的精度和零件有問題
帶輪的位置偏差或磨損、軸承的鬆動、鋸片導軌的磨損、調整不良等,會使鋸片的行走不穩定,成為斷彎的原因。此外,由於鉗、工作台或材料支架的磨損或故障,材料可能無法以正確的姿勢固定。
消除帶鋸斜切的調整與對策方法
確定原因後,請檢查受影響區域的狀況,如有必要,請更換零件或調整各個區域。帶鋸的切割和彎曲可能與多個因素有關,例如鋸片,材料的固定狀態,導向和機械部分的調整。本文說明每個原因可能發生的問題,以及後續該如何處理。
※檢查、調整、更換鋸片時,請務必切斷主電源,並在鋸片完全停止的狀態下,按照機械製造商的使用說明書進行。
檢查鋸片 (刀片)
首先確認鋸片的狀態。檢查蛤蠣是否有磨損、刀片缺損或偏磨,如果有任何異常,請更換。
鋸片的寬度、厚度、長度依照機器的指定。在此基礎上選定符合材料和斷面形狀的間距・刃型・鋸刃材質。使用鈷高速合金的雙金屬刀片適用於難切削材料。此外,確認鋸片的安裝方向和安裝狀態。
如有必要,檢查機身部件並要求維修
在導軌周圍,檢查鋸片導軌的磨損和鬆動,位置和間隔。檢查葉片是否已準備就緒,並視需要進行調整或更換。也請檢查鋸片張力是否設定為預定值,以及錶帶輪旋轉或鋸片移動是否正常。如果有任何問題,請聯絡製造商或經銷商。
檢查刀片刷的磨損、位置和與鋸片的摩擦程度,然後視需要進行調整和更換。
設定適當的斷線條件
切削速度 (鋸片周速) 和進給量根據材料的材質、尺寸、斷面形狀、使用的鋸片和機械的規格而定。過高的進給量會使鋸片彎曲,造成斷彎或缺刃。此外,不正確的切削速度可能會加速刀尖的磨損。
在使用冷卻劑的機器上,請根據機械製造商或鋸片製造商的指定,確認濃度、供給量、噴嘴位置、髒污或切屑等。
改善材料固定 (夾緊) 方法
檢查雙刀開口是否磨損,並將材質完全固定在一起。切割長工件時,請務必使用輔助工作台將其與帶鋸的桌面完全平齊,以防止材料因自身重量而傾斜進入。
此外,在切割不成形的材料或角度材料時,使用專用的夾具或簡單的夾具來均勻分散固定力。
新鋸片的磨合運轉
使用新鋸片時,請進行磨合運轉。通過在適當的條件下逐漸適應刀片,可以提高鋸片的性能並保持壽命。
磨削的基本步驟如下:。(Honsberg公司推薦)
- 切削速度為通常的70%,進給速度為50%左右。
- 累計切割面積達300~500cm2,或管材、型鋼切割約15分鐘後,將切削條件逐漸恢復建議值。
- 超硬鋸刃的情況下,進行磨削直到累計切割面積達到1,500~2,000cm2,之後將切削條件恢復到建議值。
檢查和調整帶鋸時的安全注意事項
檢查或調整帶鋸或更換鋸片時,請注意以下事項,以避免意外發生:。
- 導軌或鋸片等的調整、更換,請依照機械製造商的使用說明書進行。
- 執行任何檢查或調整前,請務必關閉主電源。
- 確認鋸片已完全停止再進行作業。
- 更換鋸片時,請戴上手套或其他適當的防護裝備。
▼如何安全使用帶鋸切割機▼
【相關文章】什麼是帶鋸切割機?從金屬切割的基本到安全的使用方法專家解說
常見問題 (FAQ)
Q.
明明是新的刀刃卻能斜切。為什麼?
A.
如果是新的刀片,但從第一次切割開始傾斜,則支撐刀片的導軌本身的垂直角度可能不正確,或安裝時張力不足。此外,也有可能是最初切割時未進行磨合運轉而以過大的力量切入,導致刀刃過早損傷,造成偏磨損狀態。
Q.
捆綁切割的話,斷彎特別嚴重。
A.
一次切割多個管子或圓棒的捆綁,會在材料之間產生微小的間隙,使材料在切割過程中容易旋轉或滑動。此動作會對刀片施加不規則的橫向負荷,從而引發斜切。請務必使用專用的強力捆綁夾具,或將材料牢固地固定在一起。此外,根據製造商的建議,根據材料的總截面積和所使用的鋸片來調整切割條件。
總結
帶鋸的斜切是由鋸片的磨損和選擇、張力、負荷和鋸速等各種因素造成的。
首先,檢查鋸片的狀態、導向、張力等,並檢查切割條件是否符合材料。如果調整或更換零件後問題沒有改善,問題可能出在機器或驅動裝置上,建議向製造商或經銷商洽詢。
定期檢查零件的狀態,並在發現異常情況時盡快採取措施,是確保切割準確性的關鍵。
如果您在切割帶鋸時遇到任何問題,請隨時與我們聯繫。
檢查用途、材料和目前的切割狀態,並提供適當的建議。
如果您想了解更多關於帶鋸切割機的規格、加工能力和對應材料的資訊,請參閱
產品目錄。查看所有產品的功能和規格摘要。